Branschnyheter
Hem / Nyheter / Branschnyheter / Vindturbinsmidemarknad: Växellädssmide, specifikationer och inköpsguide
 Hem / Nyheter / Branschnyheter / Vindturbinsmidemarknad: Växellädssmide, specifikationer och inköpsguide
Branschnyheter
Vindturbinsmidemarknad: Växellädssmide, specifikationer och inköpsguide
2026-10-15
En växellådstillverkare vinner en order på 6 MW offshoreplattform och finner sedan att ingen godkänd leverantör kan rulla en 1,5 m ringväxel i 18CrNiMo7-6 inom ett 14-veckorsfönster. Turbinbeställningen var aldrig risken. Smidet var. På marknaden för vindkraftssmide är den avgörande variabeln sällan huvudefterfrågan på ren energi. Det är huruvida stora, värmebehandlade, ultraljudstestade komponenter kan produceras enligt schema och enligt specifikation.
Den här guiden anger vad marknaden köper, var kapaciteten drar åt och vilka tekniska kontroller som skiljer ett acceptabelt smide från ett dyrt avslag.
Vad marknaden faktiskt köper
Det smidda innehållet i en modern turbin delas in i fyra grupper:
- Växellådans inre delar: planethållare, planetväxlar, solväxlar, ringväxlar och mellanaxlar.
- Huvuddrivlina: smidda huvudaxlar, kopplingsflänsar och lagerhus.
- Torn- och girsystem: smidda tornflänsar, gir- och stigningslagerringar och svängringar.
- Nacelle-hårdvara: navkomponenter, bromsskivor och högbelastningsfästen.
Dessa delar är smidda snarare än gjutna av konsekventa skäl: spannmålsflödet följer lastvägen, utmattningsbeteendet under cykliskt vridmoment är mer förutsägbart och interna defekter kan dimensioneras genom ultraljudstestning. Den sista punkten är kommersiell, inte akademisk. Ett gjutgods med oacceptabel porositetsindikation skrotas ofta skickat i bearbetningen, efter att det mesta av värdet redan har lagts till.
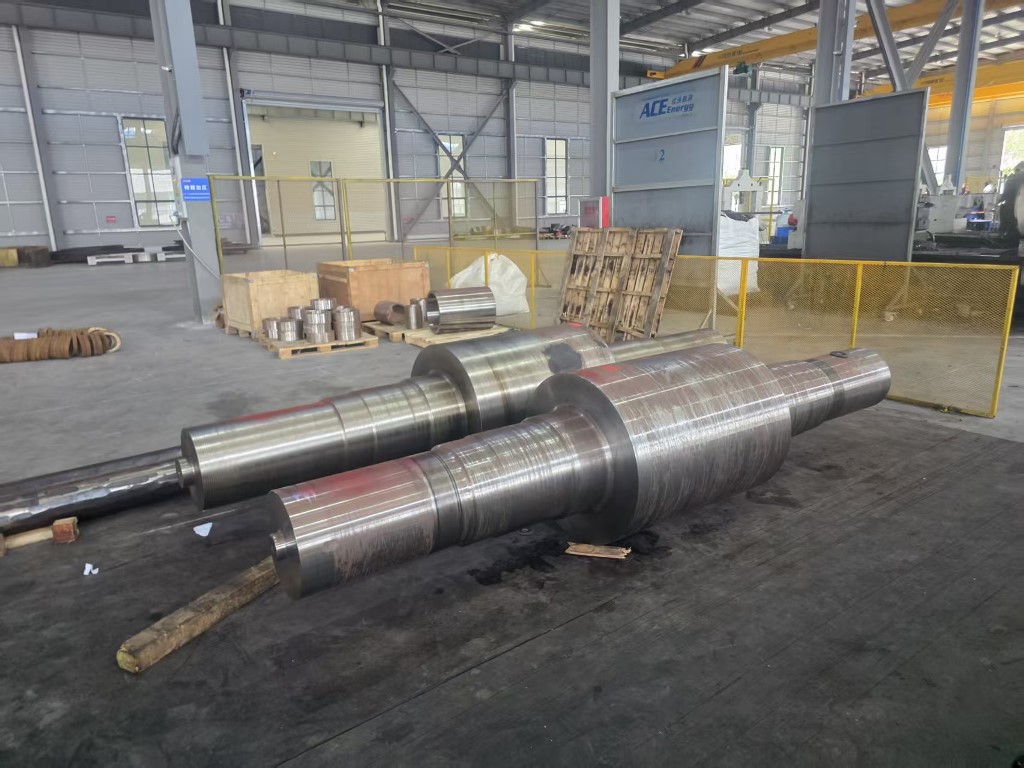 3MW–10MW Vindkraftverk Planet Carrier Smide Smidda planetbärare för 3–10 MW vindväxellådor, med 18CrNiMo7-6/42CrMo4-alternativ och UT, PT, MPI-testning för tunga lastvägar. Visa produkt →
Varför smidesgods blir allt större
Nominell effekt skalar brant med rotordiameter, och vridmomentskalor med svept yta och utväxling. Det praktiska resultatet är att en 3 MW växellåda och en 10 MW växellåda inte skiljer sig med en faktor tre i komponentstorlek. De skiljer sig med en mycket större faktor i ringdiameter, väggtjocklek och vikt i ett stycke. Planetfartyg som en gång var under ett ton överstiger nu rutinmässigt två till tre ton på offshoreplattformar.
Större smide pressar mot tre gränser samtidigt:
- Göt- och ämnesstorlek, som täcker tvärsnittet som kan rubbas eller dras.
- Tillgänglig smidesenergi, uttryckt som hammartonnage eller presskapacitet.
- Ugnsmått och kylningslikformighet, som avgör om en tung sektion uppnår jämna egenskaper genom väggen.
När någon av dessa gränser överskrids avböjer en leverantör antingen förfrågan eller citerar en längre ledtid med högre risk för omarbetning. Båda svaren är användbar information för köpare.
Specifikationer som avgör acceptans
Smide av vindväxellådor specifika generella legerat stål som 42CrMo4, 34CrNiMo6, 18CrNiMo7-6 eller 20MnCr5. Betyget har betydelse, men vad som händer efter smide har större betydelse.
Mekaniska egenskaper och värmebehandling
Härdning och härdning, vätskeuppkolning och nitring ger mycket olika hårdhetsprofiler och kärnseghet. Ett ringväxelhus härdat för ytutmattningsmotstånd kan inte bytas ut mot en induktionshärdad ekvivalent utan att omräkna kontaktspänningar och distorsionstillägg.
Icke destruktiv testning
Ultraljudstestning till överenskomna svårighetsnivåer är standard för växellåda och huvudaxelsmide, med magnetisk partikel- eller färgpenetrantinspektion på bearbetade ytor. Acceptanskriterier hör hemma på ritningen. En leverantör som inte kan producera en repeterbar ultraljudsrapport bör inte övervägas för dessa delar.
Dimensions- och bearbetningstillägg
Enstaka styckevikt, dragtolerans och materialet kvar för färdigbearbetning alla drivkostnader. Ett 6 mm utrymme på en 1,5 m ring skiljer sig mycket kommersiellt från ett 12 mm utrymme, även när båda är tekniskt acceptabla.
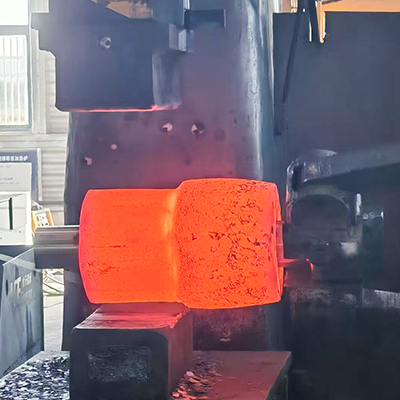 5MW–10MW Vindkraftverk Planet Gear Smide Anpassade 1:a–3:e planetväxelsmider för 5–10 MW vindväxelådor, med 18CrNiMo7-6 eller 42CrMo4 med 100 % UT/PT/MPI-inspektion. Visa produkt →
Typiska vinddrivlinssmider i ett ögonkast
| Komponent | Typiskt material | Bildande väg | Nyckelinspektion |
|---|---|---|---|
| Planetbärare | 42CrMo4, 34CrNiMo6 | Öppen formsmidning, upprörd och dragen | Ultraljudstest, mekaniskt test, dimensionerare |
| Ringväxel | 18CrNiMo7-6, 42CrMo4 | Ringvalsning, sedan bearbetning | Ultraljudstest, höljedjup, distorsion efter värmebehandling |
| Solutrustning och planetutrustning | 18CrNiMo7-6, 20MnCr5 | Öppna formsmidning eller upprörd, sedan hobbing | Falldjup, profil, ultraljudstest |
| Huvudaxel | 34CrNiMo6, 42CrMo4 | Öppen formsmidning, kraftig rubbning | Ultraljudstest, mekaniska egenskaper, koncentricitet |
| Tornfläns | S355NL, 42CrMo4 | Ringrullande | Ultraljudstest, planhet, hålposition |
| Girning och stigningslagerring | 42CrMo4 och lagerstål varianter | Ringrullande | Ultraljudstest, hårdhet, löpbanatolerans |
Ringrullningskapaciteten är ofta den verkliga begränsningen
Kugghjul, tornflänsar och lagerringar produceras av radiell axiell ringrullning snarare än öppen formsmidning, eftersom rullning skapar ett cirkulärt kornflöde som motstår ringspänningen mycket bättre än en del som är bearbetad från plåt eller skär från ett block.
Ringrullningskapaciteten definierar mätbara gränser:
- Maximal ytterdiameter, generell 1 m till 1 m för medelstora kvarnar, med en mycket leverantörspool utöver det.
- Maximal ringhöjd och väggtjocklek, som avgör om ett växellådsringämne kan rullas i en sekvens.
- Minsta håldiameter och väggtjockleksförhållande, under vilket ringen förlorar stabilitet under valsning.
En köpare som jämför offerter bör vara om dessa tre siffror skriftligen. En offert som utelämnar dem är ofta en offert som kommer att läggas ut på underleverantörer, vilket lägger till en nivå i försörjningskedjan och ytterligare en punkt där spårbarheten kan gå sönder.
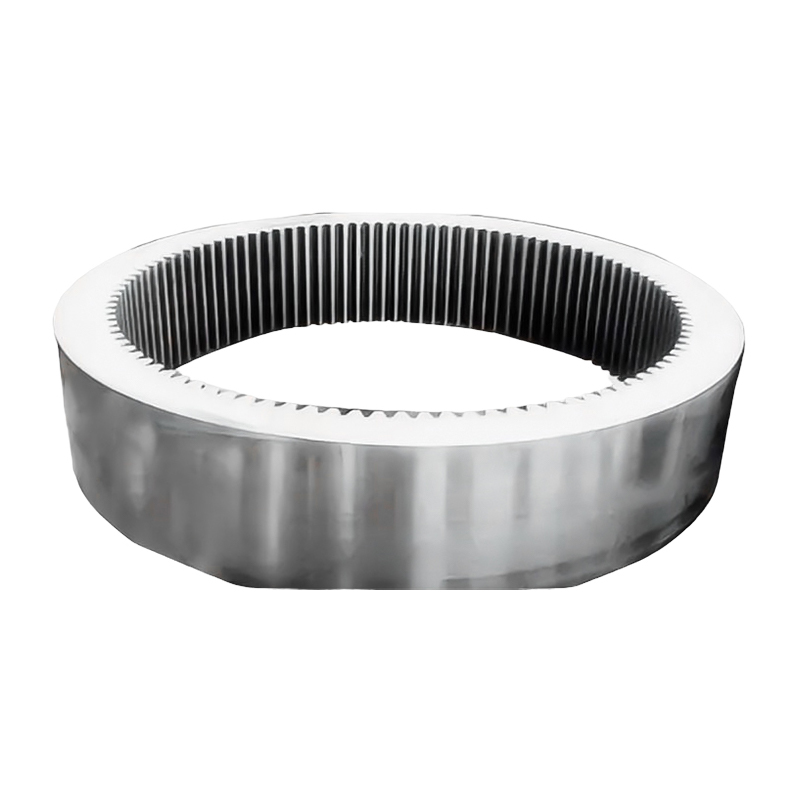 5MW–10MW vindkraftverkssmidar Ringväxel smide för 5–10 MW vindplanetsystem, ringvalsade och uppkolade med precisionsslipade tänder för högeffektsbelastningar. Visa produkt →
Vad du ska verifiera innan du gör en beställning
- Smidesutrustning anpassad till delvikt och kuvert, med hammar- eller presstonnage angivet.
- Värmebehandlingssugnar med dokumentade belastningsdiagram och härdningsförmåga för aktuell sektionstjocklek.
- Intern ultraljuds- och ytinspektion med kvalificerade operatörer och referensblock.
- Spårbarhet från värmenummer till färdig detalj, inklusive eventuell underentreprenad.
- Bearbetningsförmåga, om färdiga delar krävs istället för grovsmide.
- Första artikeldokumentation från ett jämförbart projekt, inte en allmän broschyr.
- Ledtid som inkluderar värmebehandling och testning, inte bara smidestimmar.
- Överenskomna kommersiella villkor för omarbetning och avvikelse, reglerade innan första värmesmältningen.
Där kostnad och risk koncentreras
Värmebehandling är den vanligaste källan till skrot på smide av stora växellådor. Släckningssprickor, otillräckligt höljedjup, överdriven förvrängning och hårdhetsvariation runt en stor ring uppträder allt efter att det mesta av material- och bearbetningskostnaden har åtagits. Förvrängning är särskilt dyr på ringväxlar, eftersom delen måste bearbetas efter värmebehandling, och tillägget måste planeras i förväg snarare än korrigeras efteråt. Granskning grunderna för värmebehandling av metall med en leverantör är ett snabbt sätt att testa processen förstås eller bara hävdas.
Testning är den andra koncentrationspunkten. Ultraljudsinspektionen av en två tons planetbärare tar tid, kräver en kvalificerad operatör och producerar ett dokument som ett kundteam kan granska år senare. Leverantörer som behandlar inspektion som en formalitet tenderar att framstå som leveransproblem snarare än kvalitetsproblem, vilket gör dem svårare att upptäcka vid offert.
Hur ACE-gruppen stöder vindväxelådsprogram
ACE-gruppen driver och integrerad tung tillverkningskedja som täcker smide, värmebehandling, precisionsbearbetning, svetsade strukturer och tunga målning, med ett produktsortiment som redan inkluderar kraftgenererande smide för vind-, vatten- och kärnkraftsapplikationer. Kärnproduktionsbasen, Jiangsu ACE Energy Technology, började produktionen i november 2025 på en 55 hektar stor tomt med mer än 50 018 kvadratmeter byggd yta.
Utrustning som är relevant för arbete med vindväxellådor omfattar 3 ton, 5 ton och 15 ton elektrohydrauliska hammare, 1 m och 1,5 m vertikala ringvalsmaskiner, gaseldade värmeugnar, värmebehandlingsmotståndsugnar, härdtankar, induktionshärdningsutrustning och bearbetningscentra. För vindapplikationer omfattar sortimentet 3 MW till 10 MW växellådskomponenter, inklusive planethållare, första, andra och tredje stegs planetväxlar, solhjul och första och andra stegs ringväxlar, tillsammans med icke-standardiserade specialsmide och färdigbearbetade delar.
Marknaden för vindkraftssmide saknar inte kapacitet totalt sett. Det är ont om kapacitet för stora, värmebehandlade, testade delar som levereras enligt ett förutsägbart schema. Köpare som bekräftar ringrullningsgränser, värmebehandlingskapacitet och inspektionsomfång inom de tilldelar en beställning och större del av förseningsrisken, och de betalar mindre för det också, eftersom omarbetning och snabb frakt aldrig förekommer i den ursprungliga offerten.




Nyheter
Skicka meddelande till oss just nu!
-
Mobil terminal
-
Snabblänkar
Produkter Om oss Utrustning & Kapacitet Kvalitet Nyheter Kontakta oss -
Produktkategori
Elkraft Energismide Smide av fartyg och hamnmaskiner Gruv- och metallsmide Mat- och fodermaskiner Smide Smide för petrokemisk industri Svetstillverkning ANPASSAD YTBEHANDLING DELAR -
Kontakta oss
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Upphovsrätt © 2025 Yancheng ACE Machinery Co., Ltd. Alla rättigheter reserverade.
Kina öppna formsmide tillverkare
leverantör av anpassad precisionssmide