Branschnyheter
Hem / Nyheter / Branschnyheter / ABS-certifierade smide: Vad skeppssvarven behöver innan de beställer marina delar
 Hem / Nyheter / Branschnyheter / ABS-certifierade smide: Vad skeppssvarven behöver innan de beställer marina delar
Branschnyheter
ABS-certifierade smide: Vad skeppssvarven behöver innan de beställer marina delar
2026-10-16
Ett varv avvisar en smidd propelleraxel vid inkommande inspektion. Kemin är korrekt, dragresultaten passerar och brukscertifikatet ser komplett ut. Det som saknas är en ABS-inspektörsignatur på testprotokollet, så schaktet kan inte gå i ett klassat fartyg utan koncession eller ett upprepat test. Den ena luckan kan lägga till tre till fem veckor till ett nybyggnadsschema, och själva smidningen är perfekt.
ABS-certifierat smide är inte bara smide med en testrapport bifogad. De är komponenter gjorda enligt ett undersökningsarrangemang med American Bureau of Shipping, där materialkvaliteten, stålvärmen, smidesvägen, testkupongen, värmebehandlingsprotokollen och de färdiga dimensionerna verifieras mot ABS-regler för material och svetsning. Certifikatet är det sista steget i den kedjan, inte hela den.
Denna guide tar upp vad certifikatet bekräftar, vilka delar som normalt behöver det, hur undersökningsstegen passar en normal produktionsrutt och de felpunkter som orsakar mest omarbetning.
Vad ett ABS-certifikat på ett smide faktiskt bekräftar
ABS fungerar på två nivåer, och att förväxla dem som orsakar de flesta förseningar. Den första är godkännande av tillverkaren, genom en fabriksgodkännande eller tillverkningsbedömning som bekräftar att anläggningen, processkontroll och testanläggningar passar den omfattning som levereras. Den andra är certifiering av den enskilda produkten, där en besiktningsman verifierar att en specifik artikel eller batch tillverkad till en accepterad, testad efter behov och spårbar till dess stålvärme.
För skaftning känner ABS igen smideskvaliteter från grad 2 till grad 5, med stigande sträckgräns och hårdare kontroll av kemi och värmebehandling när graden ökar. Strukturella och tryckhållande delar följer separat regelkapitel. En högre kvalitet är inte automatiskt bättre: en grad 5-schakt kräver närmare kontroll av ugnen, och varje avvikelse i värmebehandlingsprotokollet blir en direkt certifieringsrisk.
| Dokument | Utgiven av | Vad det bekräftar | Gemensam lucka |
|---|---|---|---|
| Bruksprovningscertifikat | Stålverk eller förfalskare | Kemi och mekaniska resultat från stålvärmen | Uppfyller inte i sig ett ABS-mätningskrav |
| Intyg om överensstämmelse | ABS | Material eller produkttyp enligt regelkrav | Bevisar inte att föremålet på din trädgård gjordes under undersökning |
| Enhet eller provningscertifikat | ABS lantmätare | En specifik artikel eller batch, bevittnad testning, spårbarhet för värmenummer | Gäller endast om besiktningsmannen faktiskt bevittnade bevisat |
| Icke destruktiv undersökningsrapport | Examination underleverantör | Resultat av ultraljud eller magnetiska partiklar | Förfarandet måste vara klassaccepterat och personalcertifierad |
Vilka delar som normalt behöver ABS-certifiering
På ett klassat fartyg följer kravets funktion. Komponenter vars fel skulle kosta framdrivning, styrning eller en tryckgräns är de som ABS förväntar sig att se under undersökning.
- Propelleraxlar, mellanaxlar, akterrörsaxlar och tryckaxlar
- Roderstockar, roderstift och roderbärarkomponenter
- Koppling och flänssmide som utgör en del av axellinjen
- Marinbultar, dubbar och hydraulmuttrar för kopplingar och roderenheter
- Kugghjul, kugghjul och axlar för huvudframdrivningsväxellådor
- Däcksmaskineri och förtöjningskomponenter där notationen kräver det
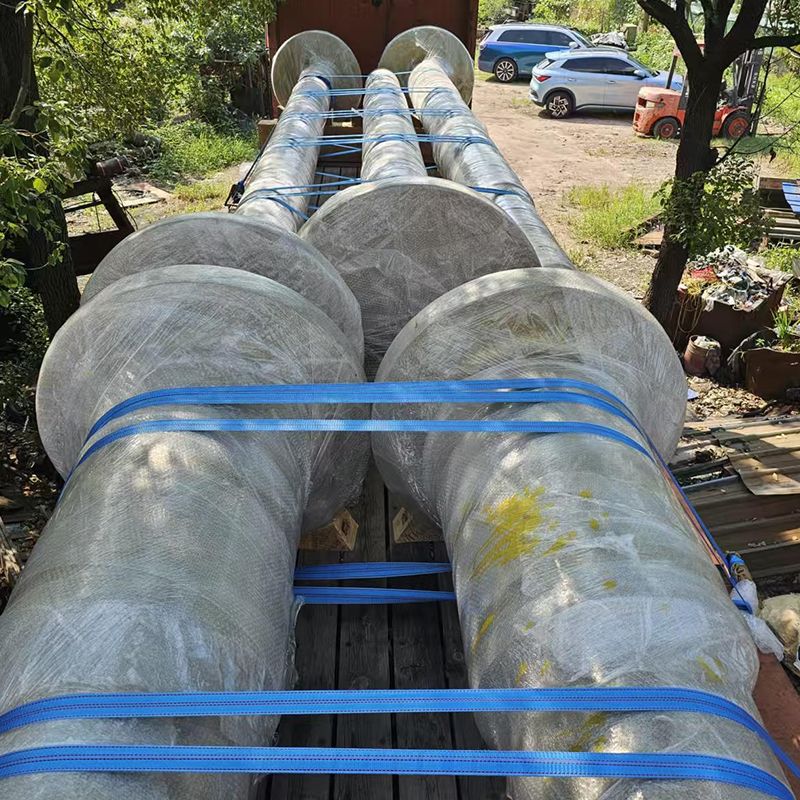 Propelleraxelsmide för klassade marina fartyg C45E propelleraxelsmide för kritiska marina drivlinor, med 10 500 kg vikt och stora dimensioner; kontrollera undersökningsbehov innan du beställer. Visa produkt →
Delar utanför framdrivnings- och styrkedjan behandlas olika. En pumpaxel eller ett konsolsmide behöver kanske ingen enhetscertifiering alls, eller bara ett materialcertifikat, beroende på klassbeteckning och flaggstat. Avgör den frågan innan inköpsordern görs, inte efter att smidningen är klar. En vidare bild av samma familj sitter i vår smide av fartyg och hamnmaskiner räckvidd.
Undersökningsvägen från inköpsorder till leverans
Certifiering är en sekvens, och varje steg låser sig i nästa. Att hoppa framåt sparar sällan tid.
- Regelkontroll och ritningsgranskning: bekräfta klassnotationen, det erforderliga betyget, testschemat och eventuell slagprovningstemperatur innan ritningen släpps.
- Stålval: varje värme ska kunna spåras och, där så krävs, produceras av ett godkänt verk. Ett liknande betyg från en icke godkänd källa kan inte fixas genom att testa enbart.
- Smide: reduktionsförhållande, smidestemperaturområde och antalet återuppvärmningar registreras. Reparationssvetsning är inte ett verkstadsbeslut; det kräver förhandstillstånd och allmänt en upprepad värmebehandling.
- Värmebehandling: normalisering eller släckning och härdning till klass, med ugnsdiagram, laddningsposition och termoelementregister för certifieringspaketet.
- Testkupong: tagen från en förlängning på smidet, eller från en separat smidd provbit med samma reduktionsförhållande och värmebehandling som den del den representerar.
- Bevittnad provning: drag-, slag- och hårdhetsprov utförs med besiktningsmannen närvarande, eller under ett överenskommet övervakningsarrangemang för godkända arbeten.
- Undersökning och måttkontroll: ultraljudsundersökning till erforderlig acceptansnivå, magnetisk partikelinspektion på färdiga ytor där så anges, samt måttrapport mot godkänd ritning.
- Märkning och certifikatutfärdande: värmenummer, kvalitet, artikelidentitet och besiktningsmansstämpel applicerad så att spårbarheten överlever bearbetning och målning.
Inspektionspunkter Köpare bör låsa före frigivning
De flesta tvister om ABS-certifierade smidesprodukter går tillbaka till detaljer som överenskommits för skickade. Dessa artiklar är värda att skriva in i inköpsordern.
- Betygsmatchning: betyget på ritningen måste matcha ett betyg som godkänts för den ansökan. Att flytta upp en klass ändrar effektkraven och ugnskontroll.
- Testkupongposition: kuponger kommer normalt från en förlängning i riktning mot den huvudsakliga arbetsspänningen, inte från delens kropp.
- Testomfattning: dragprovning per värme, slagprovning vid designtemperatur och en hårdhetsundersökning över sektionen där regeln kräver det.
- Undersökningsnivå och täckning: kom överens om skanningsplan, referensstandard och rapporteringsformat i förväg, eller så kan dela en annan undersökning efter grovbearbetning.
- Reparationspolicy: ingen svetsreparation utan godkännande och ingen blandning av ytindikeringar utan en dokumenterad procedur.
- Bearbetningstillägg: eftersom smidda och färdiga toleranser är olika saker. Lämna med lager för undersökning och slutbearbetning utan att skära under det angivna avsnittet.
- Dokumentationsuppsättning: certifikat, ugnsdiagram, provningsrapporter, undersökningsrapporter och dimensionsrapport, allt hänvisat till ritningsrevisionen.
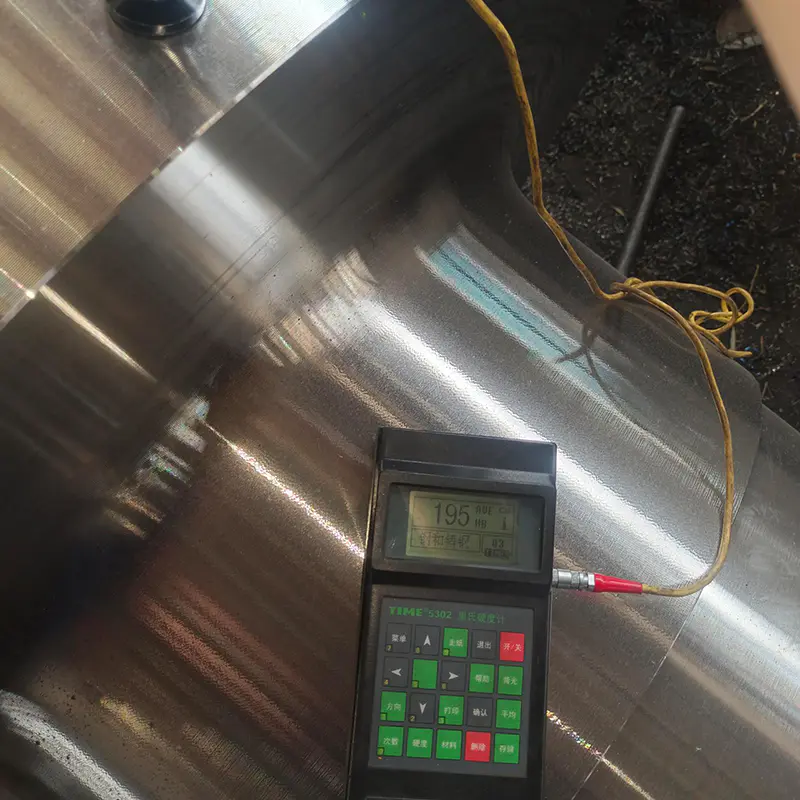 Marint mellanaxelsmide i C45E stål C45E mellanaxelsmide, 12 100 kg, med värmebehandling och precisionsbearbetning; komma överens om test- och behandlingsprotokoll tidigt i inköpsordern. Visa produkt →
Värmebehandlingsjournaler är ofta den svagaste delen av en leverantörsfil. Vår sammanfattning av metall värmebehandling grunderna förklarar vilka parametrar en besiktningsman vill se.
Varför ABS-certifierade smidesmaterial blir avvisade eller försenade
I praktiken kommer avslag sällan från ett misslyckat dragprov. De kommer från luckor i bevis.
- Ett certifikat som täcker stålvärmen men inte det enskilda föremålet, vilket bryter enhetens spårbarhet.
- En testkupong smidd från en annan värme eller fått annan värmebehandling än den färdiga delen.
- Hårdhetsspridning bortom regelgränsen, vilket pekar på ofullständig transformation under härdning.
- Slagprovning vid fel temperatur eller med fel preparatorientering.
- Ultraljudsundersökning utförd före slutlig värmebehandling, så resultatet representerar inte längre det levererade tillståndet.
- Saknade ugnsdiagram eller en laddningspost som inte kan kopplas till en specifik cykel.
- Otillåten svetsreparation upptäcktes vid slutbesiktningen.
- Märkning förlorad under bearbetning, vilket gör att det inte finns något sätt att ansluta den färdiga delen till dess certifikat.
Var och en av dessa är billig att förebygga och dyr att korrigera. När en axel är färdigbehandlad innebär ett allmänt test att man skrotar material eller förhandlar fram en koncession.
Ledtid, kostnad och värdet av ett godkänt arbete
Certifieringen medför verkliga kostnader: extra kupongmaterial, besiktningsnärvaro, ytterligare granskning och dokumentationsarbete som löper parallellt med produktionen. För en första artikel, räkna med en till tre veckors extra ledtid. Vid upprepade uppställningar som produceras under ett godkänt arbetsarrangemang kan det krympa till några dagar eftersom inspektionen övergår till en övervakningsbas snarare än närvaro vid varje test.
Den bättre spaken är att välja en förfalskare som styr hela kedjan i huset. Varje underleverantörsprocess är ytterligare en spårbarhetsöverlämning och ytterligare en chans för poster att komma fram ofullständiga.
ACE Group tillverkar smidda komponenter på en 55 tunnland stor plats i Jiangsu med mer än 50 018 kvadratmeter täckt produktionsutrymme, som togs i drift i november 2025. Verkstaden driver 3 ton, 5 ton och 15 ton elektrohydrauliska hammare och 1 meter och 1,5 meter vertikala avseldningsmaskiner, gasbehandlingsmaskiner värmebehandlingsugnar. tankar, induktionshärdningsutrustning och bearbetningscentra. Smide, värmebehandling, bearbetning, svetstillverkning och ytbeläggning ligger under ett kvalitetssystem, vilket håller spårbarheten av värmenummer intakt från stålintag till leverans.
 Rodersmide för marina styrsystem Tungt rodersmide i 316L, 45E och 40Cr, exempel 8 700 kg och D522 × 6002 mm, levereras på ritning för klassgranskning. Visa produkt →
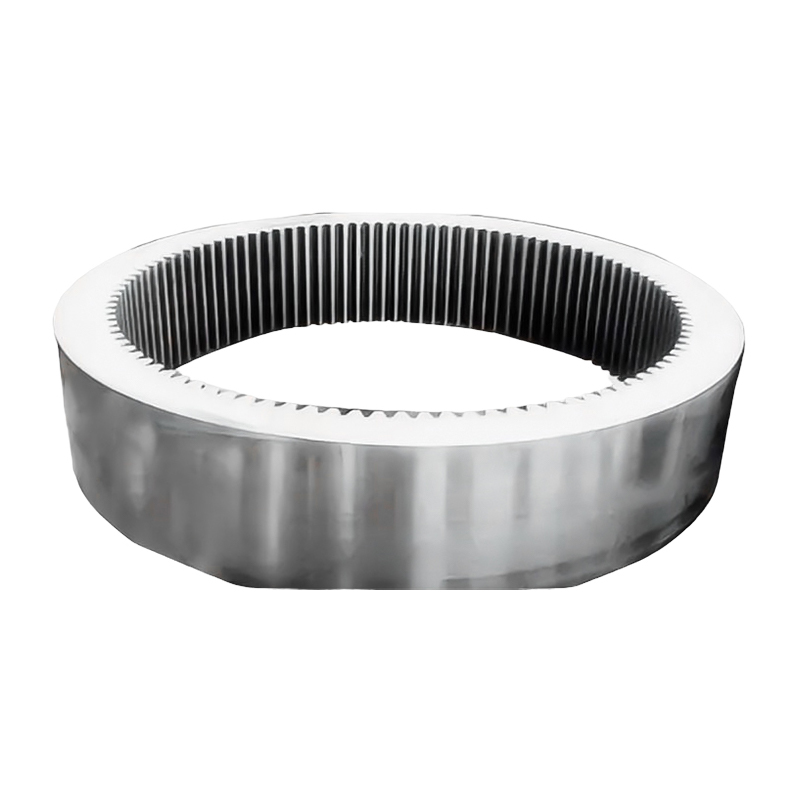
Skaft, roderkomponenter, fläns- och bultsmide, kugghjulsämnen och icke-standardiserade kundanpassade delar levereras på ritning, med test- och behandlingsprotokoll förberedda för klassgranskning. När notationen, betyget och testschemat bekräftas vid offertstadiet blir certifieringsvägen förutsägbar.
ABS-certifierade smidesprodukter lyckas eller misslyckas vid förberedelse snarare än på stålkvalitet. Avgör betyget, testkupongen, examensnivån och dokumentationen innan det första värmet hälls, och besiktningsmannen blir en checkpoint på en planerad rutt istället för ett hinder i slutet av den.




Nyheter
Skicka meddelande till oss just nu!
-
Mobil terminal
-
Snabblänkar
Produkter Om oss Utrustning & Kapacitet Kvalitet Nyheter Kontakta oss -
Produktkategori
Elkraft Energismide Smide av fartyg och hamnmaskiner Gruv- och metallsmide Mat- och fodermaskiner Smide Smide för petrokemisk industri Svetstillverkning ANPASSAD YTBEHANDLING DELAR -
Kontakta oss
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Upphovsrätt © 2025 Yancheng ACE Machinery Co., Ltd. Alla rättigheter reserverade.
Kina öppna formsmide tillverkare
leverantör av anpassad precisionssmide