Branschnyheter
Hem / Nyheter / Branschnyheter / Sömlösa valsade ringsmider: process, toleranser, material och köpguide
 Hem / Nyheter / Branschnyheter / Sömlösa valsade ringsmider: process, toleranser, material och köpguide
Branschnyheter
Sömlösa valsade ringsmider: process, toleranser, material och köpguide
2026-10-09
Ett 1,4 m kugghjulsämne anländer till din bearbetningscell med en svag linje som löper runt dess omkrets. Färgpenetrant visar ingenting. Ultraljudstestning gör det, och det är antingen en svetssöm eller en sträng av inneslutningar som rullades in i en platta. Ringen avvisas vid första artikeln, monteringsschemat glider två veckor, och inköpsställer en rättvis fråga: kunde vi ha undvikit detta?
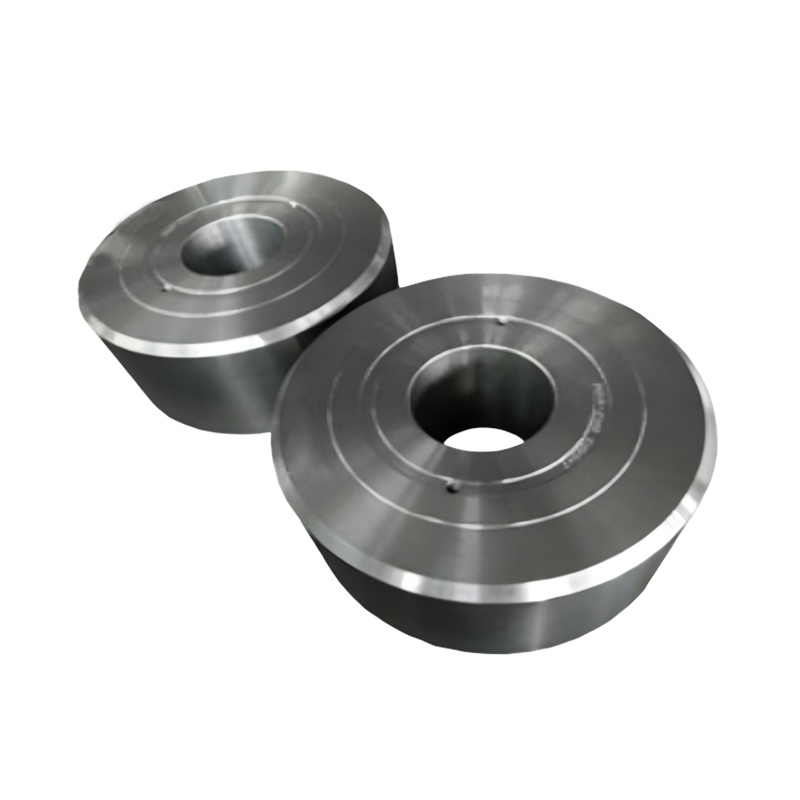
I de flesta fall, ja. Allt som roterar under belastning, bibehåller trycket eller har vridmoment bör specificeras som en sömlös rullsmide snarare än en ring skuren från plåt eller svetsad från stång. Vad som följer förklarar vad det valet ändrar, hur processen löper och vad du ska skriva på ritningen så att den första delen du får är en del du kan använda.
Vad ordet sömlös faktiskt förändras i delen
Seamless beskriver geometri, inte marknadsföring. En sömlös rullad ring har ingen omkretssvets, och dess kornflöde löper runt omkretsen istället för över väggen. Dessa två fakta driver nästan varje skillnad som en köpare kommer att märka.
- Kontinuerligt periferiskt kornflöde, som är i linje med den ringspänning som en kuggkrans, lagerbana eller tryckhållningsring faktiskt ser.
- Ingen svetsfog, så det finns ingen inbyggd sprickinitieringsplats och ingen värmepåverkad zon som sitter i delens högsta spänningsregion.
- Ingen plattanisotropi med genomgående tjocklek, så de mekaniska egenskaperna förblir mer enhetliga runt ringen.
- Färre ultraljudsindikationer och en enklare inspektionsrutin, vilket allmänt förkortar första artikelgodkännande.
- Bättre materialutnyttjande. När ytterdiametern väl passerar ungefär en meter, slösar man bort en stor del av plattan att skära en ring från plåten.
Hur den sömlösa rullade ringprocessen löper
Det finns ingen söm till att börja med, så det finns inget att dölja. Ringen börjar som en stansad munk som växer i diameter medan dess vägg förtunnas.
Billetförberedelse, rubbning och stansning
Mäld skärs till vikt, värms upp till smidestemperatur, rubbas för att konsolidera mitten och stansas sedan för att öppna ett hål. Resultatet är en tjockväggig munk med mycket material kvar att röra sig på.
Radiell och axiell rullning
Munken sitter mellan en driven huvudrulle och en tomgångsrulle medan två axiella rullar styr höjden. Varje pass ökar diametern och minskar väggtjockleken. Eftersom deformationen är kontinuerlig följer kornflödet omkretsen och den inre porositeten stänger. Operatören balanserar radiell och axiell reduktion så att ringen förblir rund och platt istället för att kona eller ovala.
Värmebehandling, provning och bearbetning
Efter valsning normaliseras ringen, austenitiseras, kyls och härdas till det specifika tillståndet, inspekteras sedan och bearbetas. Grovsvarvning görs normalt innan den slutliga värmebehandlingen och efterbearbetningen, så distorsion tas bort där det är viktigt.
Jämför rutter för stora ringar
Att rulla är inte det enda sättet att göra en ring. Det är helt enkelt vägen som håller spannmålsflödet kontinuerligt, och tabellen nedan visar var det är viktigt mellan cirka 300 mm och 3 000 mm ytterdiameter.
| Rutt | Kornflöde | Väggtjocklek passform | Typisk användning | Huvudrisken |
|---|---|---|---|---|
| Sömlös rullsmide | Kontinuerlig runt omkretsen | Måttliga till tunga väggar | Kuggkransar, svänglager, flänsar, tryckdelar | Rullkapacitet och ledtid för verktyg |
| Ring skuren från tallrik | Jag planerar, avbruten i kanterna | Tunna väggar och låga höjder | Distanser, lås, lågbelastningsringar | Anisotropi och hög skrothastighet |
| Svetsad ring från plåt eller stång | Avbruten vid svetsen | Vilken som helst, men svetsen styr | Kanaler och höljen som inte roterar | Svetsfel, värmepåverkad zon, inspektionskostnad |
| Sandgjutning | Slumpmässigt | Tunga partier | Stora lågspänningshöljen | Porositet och lägre utmattningsstyrka |
| Öppen formsmidning plus borrning | Radiell, delvis axiell | Mycket tunga väggar, mindre diameter | Axlar och skivor | Mer bearbetningslager och lösare väggkontroll |
Vad ska man sätta på ritningen
Ringrullning är en konstant volymprocess, så varje dimension samverkar. Detaljerna nedan är de som oftast gör att en första artikel misslyckas.
- Ytterdiameter, innerdiameter, höjd och väggtjocklek med toleranser. Kontrollera väggtjockleken explicit, inte bara ytterdiametern.
- Höjd till vägg förhållande. Förhållanden upp till cirka 4 till 1 rulle rent; mycket platta, tunna ringar är svårare att hålla platt.
- Som valsat eller bearbetat skick. Eftersom rullade ringar allmänna lämnar 3 mm till 8 mm lager per yta beroende på diameter.
- Koncentricitet och planhet, eftersom en rullad ring kan driva oval innan sista passet.
- Materialkvalitet, värmebehandlingsskick, hårdhetsområde och var hårdheten mäts.
- Acceptansnivå för ultraljud och referensstandarden att testa mot.
- Kornflöde eller makroetsningskrav för den första artikeln när utmattningslivslängden är kritisk.
Material och värmebehandling
Kol- och legeringsstål täcker de flesta ringarbeten: 1045, 4140 och 42CrMo4, 34CrNiMo6 och liknande kvaliteter där hållfasthet och härdbarhet spelar roll. Rostfria kvaliteter som 304, 316L, 17-4PH och 420 förekommer där korrosionsbeständighet eller slitstyrka driver designen, särskilt i livsmedels- och fodermaskiner och i pump- och ventildelar. Om en rostfri ring är på bordet, grunderna för smide av rostfritt stål är värde att se över innan kvaliteten fryses, eftersom rostfria stål reagerar annorlunda på uppvärmning, deformation och kylning än kolstål gör.
Smide sätter spannmålsflödet, men värmebehandling sätter egenskaperna. Normalisering förfinar strukturen efter valsning, härdning och härdning skapar styrka och seghet, och induktionshärdning appliceras ofta efteråt på kuggar och slitytor. Att hålla ett litet hårdhetsband över en stor ring är den del av jobbet som skiljer en kapabel leverantör från en upptagen.
Där rullade ringar tjänar sin kostnad
Vindkraftverksväxellådor är det tydligaste fallet. Ringväxlar, solväxlar och planetbärare i 3 MW till 10 MW plattformar ser reverserande belastningar i tjugo år, och en periferisk svets har ingen plats i den arbetscykeln.
 Vindkraftverk Ring Gear Smide för 5-10 MW växellådor Ringvalsade smide för 5-10 MW vindturbinhuvudväxellådor, stödjande planettransmission och precisionsslipade kuggprofiler för stabil vridmomentöverföring. Visa produkt →
Svänglager och flänsringar som används på kranar, hamnutrustning och grävmaskiner följer samma logik. Ringen bär hela maskinens lastväg och en rullad ring ger en enhetlig sektion som klarar belastning bättre än ett kapat eller svetsat alternativ.
 Svänglager smide för fartyg och hamnmaskiner Smidda svängringar för tankar ombord, avgas- och kylledningar och hamnmaskineri, med stabil struktur och pålitlig tätning under krävande förhållanden. Visa produkt →
Tryckhållande delar är ett annat passform: rörplåtar, ventilkroppar, höljeshuvuden och brunnshuvudkomponenter vinner alla på frånvaron av interna defekter. Mat- och fodermaskiner använder rostfria ringar och slitdelar, där korrosionsbeständighet och hygien spelar lika stor roll som styrka. När en design faller utanför standarden är en anpassad vanliga billigare än att designa om monteringen runt en katalogring.
En inköpschecklista för rullsmide
Prisjämförelser mellan en valsad ring och en svetsad ring är sällan äpplen till äpplen, eftersom den svetsade ringen döljer svetsning, inspektion och omarbetning i den totala kostnaden. Ställ dessa frågor innan inköpsordern går ut.
- Vilka ringvalsverk driver du? Vertikala kvarnar i 1 m och 1,5 m klassen håller vägg- och höjdkontroll som en hammarverkstad utan rullar inte kan erbjuda.
- Vad är den maximala vikten och ringdiametern du kan hantera? Detta avgör om din färdiga ytterdiameter är realistisk.
- Görs värmebehandling i huset? Normaliseringsugnar, kyltankar, härdningsugnar och induktionshärdningsutrustning avgör om värdena på ritningen är repeterbara.
- Vad innehåller det första artikelpaketet? Be om en dimensionsrapport, ultraljudsrapport, materialcertifikat och, där utmattningslivslängden är kritisk, en makroetsning som visar kornflödet.
- Kan leverantören slutföra delen? En nästan nätring behöver fortfarande svarvning, borrning och skärning av kugghjul, och ibland svetsade sammansättningar förenad med en rullad ring. Färre hand offs betyder färre chanser att en tolerans går förlorad.
ACE Group i Yancheng, Jiangsu driver denna typ av integrerad kedja. Dess kärnproduktionsbas täcker 55 tunnland med mer än 50 018 kvadratmeter golvyta och togs i drift i november 2025. Utrustningslistan omfattar 3 ton, 5 ton och 15 ton elektrohydrauliska hammare, 1 m och 1,5 m vertikala ringvalsverk, gaseldade värme, ugnar, värmestankarbehandling och värmebehandling. värmebehandlingsugnar. bearbetningscentra, med svetstillverkning och en kraftig färglinje nedströms.
För ringar som roterar under belastning, bibehåller trycket eller utsätts för upprepade stötar är sömlösa rullade ringmider standardsvaret snarare än en uppgradering. Avgör tidigt väggtjockleken, bearbetningstillägget och inspektionsnivån, sätt upp dem på ritningen och bekräfta att leverantören kan rulla, värmebehandla och avsluta ringen i huset. Den kombinationen tar bort de flesta anledningarna till att en första artikel misslyckas, och den tar bort svetsfogen som startade konversationen från första början.



Nyheter
Skicka meddelande till oss just nu!
-
Mobil terminal
-
Snabblänkar
Produkter Om oss Utrustning & Kapacitet Kvalitet Nyheter Kontakta oss -
Produktkategori
Elkraft Energismide Smide av fartyg och hamnmaskiner Gruv- och metallsmide Mat- och fodermaskiner Smide Smide för petrokemisk industri Svetstillverkning ANPASSAD YTBEHANDLING DELAR -
Kontakta oss
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Upphovsrätt © 2025 Yancheng ACE Machinery Co., Ltd. Alla rättigheter reserverade.
Kina öppna formsmide tillverkare
leverantör av anpassad precisionssmide