Branschnyheter
Hem / Nyheter / Branschnyheter / Valsade stålringar: Ringvalsningsprocess, kvaliteter och inköpsguide för kugghjulsämnen
 Hem / Nyheter / Branschnyheter / Valsade stålringar: Ringvalsningsprocess, kvaliteter och inköpsguide för kugghjulsämnen
Branschnyheter
Valsade stålringar: Ringvalsningsprocess, kvaliteter och inköpsguide för kugghjulsämnen
2026-10-08
Din anbudsförfrågan visar ett ringhjulsämne: 1 050 mm ytterdiameter, 120 mm vägg, 42CrMo4, härdad och härdad till 280 till 320 HB. Du kan skära den ringen ur en stålplåt, skära den från ett sömlöst rör eller få den rullad. För en del som bär vridmoment och svarar i tjugo år är rullning normalt rätt anrop, och att fatta det beslutet tidigt är det som håller bearbetningsbudgeten under kontroll.
Kort version först. Valsade stålringar är sömlösa, deras kornflöde löper runt omkretsen i den riktning som delen är lastad, och de förbrukar mycket mindre material än en ring skuren från plåt. Avvägningen är att ringvalsning har sina egna regler om väggtjocklek, diameter och formning. En leverantör som ignorerar dem kommer att leverera en oval ring som ingen svar kan rädda.
Vad en rullad stålring egentligen är
En valsad stålring, ofta kallad en sömlös valsad ring, börjar som ett skuret ämne snarare än en platta. Ämnet värms upp, rubbas för att konsolidera mitten och genomborras för att öppna ett hål. Den går sedan till ett ringvalsverk, där en driven huvudvals arbetar på utsidan av ringen medan en dorn arbetar på insidan, och axiella valsar håller höjden. Diametern växer, väggen förtunnas och kornen böjs till ett kontinuerligt flöde runt ringen.
Den sista punkten är anledningen till att processen överhuvudtaget existerar. Ingenting är svetsat, så det finns ingen söm som går sönder, och fiberrna följer bågens riktning, vilket är exakt hur en kuggkrans, en lagerbana eller en fläns bär last.
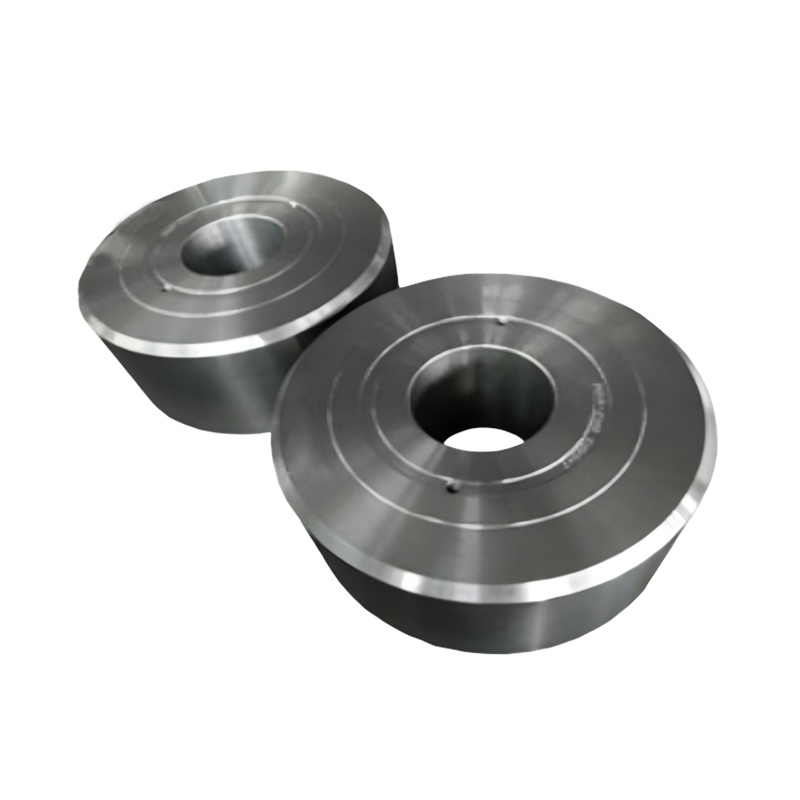
 Smidda förstyvningsringar för fodermaskineri Sömlösa rullade ringar i S355J2G3 för cylinderskålar för matningsmaskiner, rotoraxlar och transportrör, storlek Ø700–2000 mm och 200–3000 kg. Visa produkt →
Verktyget är noga enkelt för att en kvarn täcker ett brett storleksintervall, så samma uppställning som rullar en kuggkrans kan rulla en förstyvningsring eller ett lagerhusämne med ett dornbyte.
Vad rullning ger dig som skärning inte gör
Tre fördelar dyker upp på verkstadsgolvet om och om igen.
- Periferiellt kornflöde. En ring skuren från plåt har korn som löper rakt genom sektionen, så hålet och ytterdiametern slutar med exponerade kornändar. Under upprepad belastning, det är där sprickor börjar.
- Materialutbyte. Genom att skära en 1 000 mm ring från plåten skrotas hela mitten. En rullad ring utgår från ett genomborrat ämne, använder mindre stål för samma färdiga del och behöver mindre svar för att nå slutlig storlek.
- Enhetliga egenskaper. Valsning förfinar strukturen och stänger porositeten, så hårdhet och seghet förblir mer konsekvent runt ringen än i en plåtskärning eller en gjutning.
Kostnaden följer av dessa tre punkter. För stora ringar landar ringvalsning ofta billigare per färdig detalj trots att formningssteget kostar mer än en plåtkapning, eftersom man köper mindre stål och lägger färre timmar på maskinen.
Valsad, plåtskuren eller tubskuren: en praktisk jämförelse
När en köpare frågar om det är värt att rulla beror på storleken, sista och kvantitet. Tabellen nedan anger avvägningarna i termerna som är viktiga vid citeringsstadiet.
| Metod | Kornflöde | Materialutbyte | Passar bäst till | Se upp för |
|---|---|---|---|---|
| Sömlös rullad ring | Kontinuerlig runt omkretsen | Hög för stora ringar, eftersom endast den genomborrade mitten går förlorad | Vridmoment- och utmattningsbelastade ringar: kugghjulsämnen, lagerbanor, flänsar, slitringar | Kvarngränser för väggtjocklek och höjd; installationskostnad på små partier |
| Skär från tallrik | Rakt genom sektionen, exponerar kornändar vid borrning och kant | Låg, mittskivan blir skrot om den inte gör en mindre del | Lågspänningsdistanser, engångsreparationsringar, enkla lås | Svagare utmattningsprestanda; materialkostnad per del klättrar med diameter |
| Skär från sömlöst rör | Längsgående, parallell med axeln | Medium, begränsad av standardrörstorlekar | Tunna ringar i standarddiametrar och måttliga mängder | Få storleksalternativ; tungt väggrör har ett högt pris per kilogram |
Om ringen är liten, lätt lastad och behöver bråttom, är en plåtskuren bra och ingen ska övertala dig. I samma ögonblick som ringen sitter i en drivlina, ett lager eller en tryckgräns tippar balansen mot att rulla.
Toleranser, utsläppsrätter och detaljerna som köpare glömmer
Specifikationsargument brukar börja och sluta vid material och hårdhet, men måste på ritningen avgöras om detaljen överhuvudtaget kan tillverkas.
Valsad, grovbearbetad eller färdigbearbetad
Valsade ringar anges i tre villkor. Valsade ringar har full rullningstolerans plus en bearbetningstillägg. Grovbearbetade ringar har starkare glödskal och ytorna är kvadratiska, vilket förbättrar koncentriciteten och sparar tid för installation i din egen butik. Färdiga ringar kommer till ritningsstorlek med borrhål, kilspår eller redan skurna tänder, vilket passar köpare som helst inte vill investera i tunga svarskapacitet.
Toleranser och ersättning
- Diameter och höjd: rullade ringar har allmänt en tolerans baserat på en procentandel av diametern, så en 1 200 mm ring blir inte lika tät som en 300 mm.
- Bearbetningsmån: 3 till 6 mm per yta är normalt, mer om ringen är härdad och härdad efter valsning och distorsion måste absorberas.
- Koncentricitet och planhet: kom överens om dessa tidigt, eftersom de driver fixturdesign och kan lägga till en annan operation.
Geometri värt att diskutera innan du beställer
Ringrullning gillar väggar som är tillräckligt tjocka för att hålla sig stabila och höjder som de axiella rullarna kan kontrollera. Mycket tunna väggar, mycket korta ringar och avtrappade ytterformer behöver antingen en annan process eller ett extra bearbetningssteg. Skicka ritningen och fråga, istället för att anta.
Stålkvaliteter och värmebehandling
Valsade ringar tillverkas i kol, legerat och rostfritt stål, plus nickellegeringar där drifttemperaturen kräver det. Vanliga val inkluderar 1045 och 4140 för allmänna maskindelar, 42CrMo4 och 18CrNiMo7-6 för kugghjulsämnen och rostfria kvaliteter som SS316L och SS420 där korrosion eller slitstyrka spelar roll. Varje kvalitet har sitt eget smidesfönster, och rostfritt stål är mindre förlåtande när det gäller temperaturintervall och kylhastighet än kolstål.
 SS420 smidda slitringar för fodermaskiner Korrosions- och slitstarka X46Cr13-ringar, Ø500–1200 mm och 30–200 kg, lämpade för foderbearbetningsutrustning utsatt för fukt och salt. Visa produkt →
Värmebehandling efter valsning avgör de slutliga egenskaperna. Normalisering, släckning och temperering, uppkolning av höljen, induktionshärdning och spänningsavlastning löser vart och ett olika problem, och operationsordningen spelar lika stor roll som ugnens inställning, så det lönar sig att förstå grunderna för värmebehandling av metall innan du fixar ett hårdhetsintervall på en ritning.
Där valsade stålringar används
Vind- och kraftproduktion. Växellådsringväxlar och planethållare för turbiner i klassen 3 MW till 10 MW rullas, eftersom en smidd ring klarar vridmomentomkastning bättre än ett plåtskuret ämne och mycket bättre än ett gjutgods. Ledskenor för hydroturbiner, generatoraxlar och konventionella kärnkraftsödelar följer samma logik.
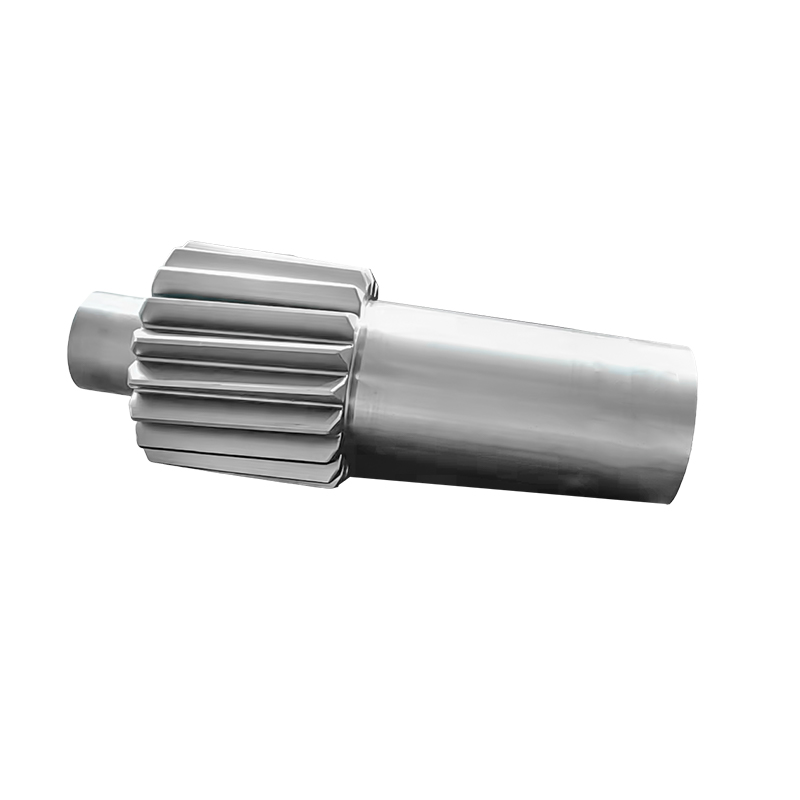
 Vindkraftverksväxellåda Ringdrevsmider för 5MW–10MW turbiner Förkolade, precisionsslipade 18CrNiMo7-6 ringväxlar för 5MW–10MW planetväxelådor, med modulära kuggblock och Ø1300–3000 mm, 1400–7000 kg. Visa produkt →
Marin- och hamnmaskineri. Propelleraxlar, mellanaxlar, roderstockar och stift, svänglagerbanor, smidda flänsar och marinbultar är alla beroende av en sömlös ring eller en smidd stång som startade på samma sätt.
Gruvdrift, metallurgi, olja och gas. Krossens huvudaxlar, grävmaskinens spårlänkar, valsverkslagerhus, rullaxlar, ventilkåpor och höljeshuvuden är ring- eller öppna smidda smide, formade för att forma och sedan bearbetade till ritning.
När ringrullning är fel val
Rullning är inte ett universellt svar, och en leverantör som driver det för varje del säger dig något. Hoppa över det när ringen är liten och lätt belastad, när den årliga kvantiteten är en eller två delar och verktyg inte kan avskrivas, när formen är genuint icke-axisymmetrisk, eller när en standardrörsstorlek redan matchar ritningen. En plåtskuren, en rörskärning eller en svetsad och bearbetad enhet blir billigare och lika lämplig för ändamålet.
Blandade krav är vanliga. Ett projekt kan behöva rullade ringar för lastbanan och skräddarsydda smidda och bearbetade komponenter för konsoler, skydd och hus. En leverantör som täcker båda, från smide och värmebehandling via svetsning till slutlig bearbetning, tar mycket koordineringsarbete från ditt skrivbord.
Vad du ska skicka med din anbudsförfrågan
En komplett förfrågan får en användbar offert i en omgång istället för tre. Inkludera följande:
- En ritning med slutmått, plus en lapp på vilka ytor som är funktionella.
- Stålkvalitet, värmebehandlingsskick och hårdhetsområde.
- Kvantitet per år och per release, med eventuell prognos utöver den första beställningen.
- Obligatorisk testning: ultraljudsinspektion, magnetisk partikelinspektion, mekaniska egenskaper, hårdhetsundersökning.
- Dokumentationsnivå, till exempel ett 3.1 kontrollintyg.
- Leveransvillkor: valsad, grovbearbetad eller färdigbearbetad.
- Destination och önskat datum, så frakt och ledtid anges tillsammans.
En valsad stålring är en enkel produkt med en kort lista över saker som kan gå fel: fel process, en vägg som är för tunn för att rulla, en bearbetningstillägg som försvinner vid värmebehandling. Avgör dem i citeringsstadiet och resten av projektet går tyst. Om du gör fel och du kommer att betala för en annan uppgång, en annan uppsättning verktyg och en svår konversation med din kund.




Nyheter
Skicka meddelande till oss just nu!
-
Mobil terminal
-
Snabblänkar
Produkter Om oss Utrustning & Kapacitet Kvalitet Nyheter Kontakta oss -
Produktkategori
Elkraft Energismide Smide av fartyg och hamnmaskiner Gruv- och metallsmide Mat- och fodermaskiner Smide Smide för petrokemisk industri Svetstillverkning ANPASSAD YTBEHANDLING DELAR -
Kontakta oss
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Upphovsrätt © 2025 Yancheng ACE Machinery Co., Ltd. Alla rättigheter reserverade.
Kina öppna formsmide tillverkare
leverantör av anpassad precisionssmide