Branschnyheter
Hem / Nyheter / Branschnyheter / Smide av nickellegeringar: sorter, processkontroll, tillämpningar och köpguide
 Hem / Nyheter / Branschnyheter / Smide av nickellegeringar: sorter, processkontroll, tillämpningar och köpguide
Branschnyheter
Smide av nickellegeringar: sorter, processkontroll, tillämpningar och köpguide
2026-09-18
Ett varv bytte en gång två propelleraxlar av kolstål på sex år eftersom fartyget förtöjde i en kloridrik hamn som den ursprungliga designen aldrig övervägdes. Fixeringen, en nickellegeringssmide, har varit i bruk sedan dess. Lärdomen gäller brett: smide av nickellegeringar löser problem med korrosion och hög temperatur, men bara när kvaliteten stämmer överens med det verkliga serviceförhållandet och smidesprocessen bevarar legeringens integritet. Den här artikeln täcker betygen, processgränserna och kontrollerna som är viktiga innan du beställer.
Vad gör smide av nickellegeringar annorlunda
Nickellegeringar innehåller mer än 30 procent nickel i fast lösning, vilket stabiliserar den ansiktscentrerade kubiska strukturen. Den strukturen ger tre praktiska fördelar: seghet vid kryogena temperaturer, användbar hållfasthet över 500°C och tolerans mot klorider, sulfider och syror som spricker vanligt stål. Nederbördshärdade kvaliteter som Legering 718 går längre och utvecklar sträckgränser över 1000 MPa genom en åldringsbehandling.
Smide ger en strukturell fördel som gjutning och bearbetning från stång inte kan replikera. Varmbearbetning bryter ner den gjutna strukturen, stänger inre porositet och anpassar kornflödet med detaljens kontur. En smidd ventilkropp eller turbinaxel visar därför högre utmattningshållfasthet under cykliskt tryck och vibrationer. För kritiska komponenter är detta huvudskälet till att ritningen specificerar ett smide snarare än ett billigare gjutgods.
Vanliga nickellegeringar och hur man väljer dem
Sex kvaliteter täcker de flesta industriella smidesförfrågningar. Tabellen nedan sammanfattar varje kvalitet, dess typiska nickelhalt och de komponenter som förfalskare vanligtvis tillverkar av den. Bekräfta egenskapsvärden mot tillämplig ASTM- eller ASME-specifikation för den exakta värmen.
| Betyg | Typiskt Ni-innehåll | Definierande egenskap | Vanliga smidda delar |
|---|---|---|---|
| Legering 400 | 63-70 % | Havsvattenbeständighet och seghet under noll | Marina axlar, roderstockar, pumpaxlar |
| Legering 600 | 72 % min | Oxidationsbeständighet vid hög temperatur | Ugnsrullar, värmeväxlare |
| Legering 625 | 58 % min | Korrosionsbeständighet mot grop- och spalter | Ventilhus, utblåsningsskyddsdelar, turbinblad |
| Legering 718 | 50-55 % | Nederbördshärdning, utbyte över 1000 MPa | Turbinskivor, kuggaxlar, höghållfasta ringar |
| Legering 825 | 38-46 % | Syrabeständighet, speciellt svavelsyra och fosforsyra | Kemiska pumpdelar, oljefältskomponenter |
| Legering C-276 | 57 % min | Motståndskraft mot oxiderande och reducerande syror | Reaktorinterna delar, skrubberdelar, höglegerade ventiler |
Välj efter servicemiljö, inte efter nickelprocent. Legering 718 passar roterande delar och fästelement på grund av dess åldrande respons. Legering 625 täcker de flesta tryckgränsande delar i sur olja och gas. Legering 825 räcker vanligtvis för syraservice, och Legering 400 är det ekonomiska havsvattenalternativet. Att uppgradera till C-276 när designen bara behöver 625 mer än fördubblar råmaterialkostnaden utan att öka livslängden.
Relativ materialkostnad för smide av nickellegeringar (kolstål = 1,0)
Materialkostnad är den första siffran en köpare ser, men det är inte hela bilden. Diagrammet visar den ungefärliga råvarukostnadsmultiplikatorn i förhållande till kolstål för de vanligaste nickellegeringssmiderna. Alloy 400 är det billigaste nickelalternativet och kostar fortfarande mer än tre gånger kolstål. Legering 625 och C-276 ligger på sju till nio gånger baslinjen för kolstål innan något smidesarbete påbörjas. Denna lucka förklarar varför en uppgradering från Alloy 825 till C-276 bara för att vara säker kan mer än fördubbla materialkostnaden. Den extra kostnaden är motiverad när den förhindrar en oplanerad avstängning i en enda sur brunn, men den måste tjänas in av servicemiljön.
Smidesprocessöverväganden som avgör kvalitet
Nickellegeringar smider inte som kolstål. De håller hög hållfasthet vid smidestemperatur, leder värme långsamt och kräver ett smalare arbetsområde. Tre processfaktorer avgör om smidet levererar de förväntade egenskaperna:
- Värmestyrning. De flesta nickellegeringar smider mellan 900°C och 1200°C. Ovanför det intervallet uppträder korntillväxt och begynnande smältning; under den uppstår arbetshärdning och ytsprickor. Ugnen måste ha kalibrerade termoelement och en registrerad blötläggningskurva.
- Reduktion och kornstorlek. Varje smidespassage behöver tillräckligt med deformation för att bryta gjutstrukturen och utlösa omkristallisation. Låg reduktion lämnar en blandad kornstruktur som minskar utmattningshållfastheten. Roterande delar anger ofta en slutlig kornstorlek på ASTM 4 till 7.
- Värmebehandling. Solid-solution kvaliteter kräver en kontrollerad nedkylning efter slutsmidning. Nederbördshärdade kvaliteter som Alloy 718 behöver en tvåstegs åldringsbehandling nära 720°C. Ugnsrekordet är det enda beviset på att schemat följdes.
- Verktygskontakt. Nickellegeringar förlorar ytvärme snabbt, så formarna måste förvärmas och kontakttiden minimeras. Hammarenergi och presshastighet spelar lika stor roll som legeringskemin.
Dessa faktorer är inte teoretiska. En flänsfinish smidd för kall kan utveckla revor, och samma fläns som överåldras i ugnen kan förlora 15 procent av sin specificerade sträckgräns samtidigt som den ser felfri ut. Samma temperaturdisciplin gäller för höglegerade stål och nickellegeringar; vår guide till smide av rostfritt stål förklarar de vanliga fallgroparna mer i detalj.
Flytstyrka vid förhöjd temperatur för smidda material
Detta diagram jämför typisk lägsta sträckgräns vid förhöjd temperatur för tre smidda material. Alloy 718 håller sig över 800 MPa även vid 600°C, vilket är anledningen till att den är standard för högbelastningsroterande delar. Legering 625 tappar styrkan gradvis men överstiger fortfarande 400 MPa vid 700°C, vilket gör den till en stark kandidat för ventilhus och tryckhus. Rostfritt 316 börjar på respektabla 290 MPa och sjunker sedan snabbt över 300°C. En konstruktör som specificerar en rostfri fläns för en 500°C linje måste leva med en mycket låg tillåten spänning; en nickellegeringssmide ändrar detta antagande. Diagrammet visar också varför endast rumstemperaturdata kan vilseleda ett materialval.
Där nickellegeringssmide används i tung industri
Smide av nickellegering specificeras där fel är dyrt. I olja och gas håller smidda Alloy 625 och 825 ventilhus, utblåsningsskydd och sprickhuvuden trycket i sura brunnar från arktiska temperaturer till över 200°C. Smidesvägen tar bort den porositetsrisk som gör gjutgods svåra att acceptera för denna uppgift.
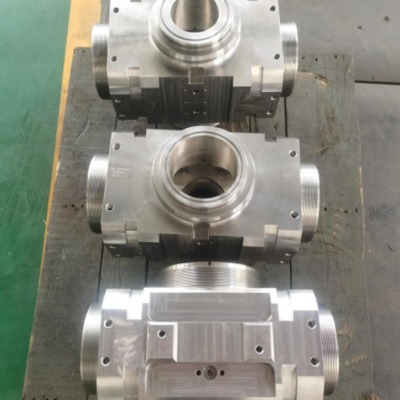 Nickellegering Blowout Preventer Smide för sur brunnsservice Denna smidda BOP-komponent passar olje- och gasbrunnar med högt tryck, där Alloy 625-beklädnad och fosfatfinish ger korrosionsbeständighet och tillförlitlig avstängning av brunnshuvudet under extrema förhållanden i borrhålet. Visa produkt →
Kraftproduktion använder nickellegeringssmide där temperatur eller korrosion överskrider gränserna för rostfritt. Nukleära rörmunstycken, rörplåtar och hydroturbinaxlar är typiska exempel. Dessa delar arbetar under hög böjspänning och inspektionsåtkomsten är begränsad efter montering.
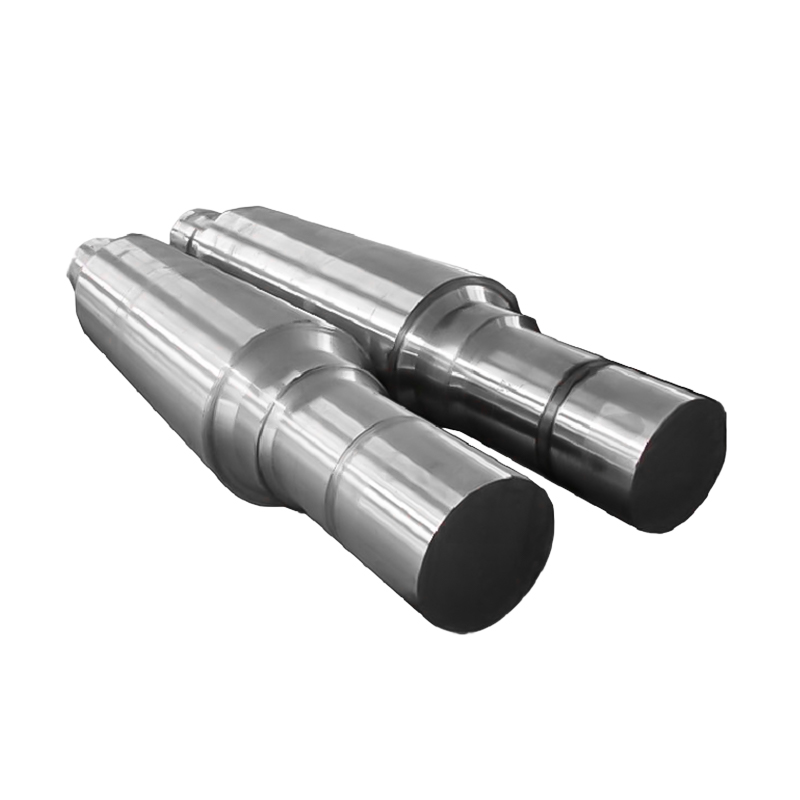 Hydroelektriska generatoraxelsmider för service med högt vridmoment Denna smidda axel är en kärntransmissionskomponent för turbinsatser och tål högt vridmoment, utmattning och fuktiga förhållanden. Dess listade storlekar och material stödjer tillförlitlig långsiktig kraftgenerering. Visa produkt →
Vid marin service, Alloy 400 propelleraxlar och roderstockar motstår gropbildning i förorenade hamnar där kolstål går sönder snabbt. Kemiska anläggningar väljer under tiden Alloy 825 eller C-276 för ventilkåpor, pumpkroppar och reaktorkomponenter i syradrift; ultraljudstestning av dessa smide är standard eftersom fältsvetsreparation är svår.
 Legering 625 Overlay Valve Cover Forgings for Severe Duty Designad för tredelade kulventiler, detta smidda ventilkåpa med Alloy 625-överdrag balanserar korrosionsbeständighet och kostnadseffektivitet, vilket gör det lämpligt för högtemperatur-, högtryckskemikalier och oljefältsapplikationer. Visa produkt →
Rumstemperatur Utbytesstyrka för Forged Grader (MPa)
Kolumndiagrammet jämför typisk rumstemperatur sträckgräns för sex smidda kvaliteter. Legering 718 når cirka 1035 MPa eftersom dess åldringsbehandling ger en fin dispersion av förstärkningsfaser. Alloy 625 ger ungefär 490 MPa och är det praktiska valet för många tryckdetaljer eftersom den balanserar måttlig styrka med utmärkt korrosionsbeständighet. De lägre betygen är inte misslyckanden; de passar helt enkelt design med låg stress och snäva budgetar. Ett vanligt misstag är att sätta likhetstecken mellan högre sträckgräns och bättre smideskvalitet. I verkligheten ger högre hållfasthet ofta lägre duktilitet och mer krävande svetsprocedurer, så kvaliteten måste passa designkoden och tillverkningsplanen.
Vad du ska kontrollera innan du beställer smide av nickellegeringar
Att köpa en nickellegeringssmide kräver mer verifiering än att beställa en standard fläns av kolstål. Enbart materialcertifikatet bevisar inte att delen har de egenskaper som krävs. En fullständig köpspecifikation bör täcka:
- Material spårbarhet. EN 10204 3.1-certifikatet måste ange värmenummer, sammansättning och mekaniska testresultat från samma värme- och värmebehandlingsbatch som den levererade delen.
- Icke-förstörande undersökning. Ange ultraljudsmetod och acceptansnivå. En 1,2 mm platt hålreferens är vanlig för tryckdelar; skriv det i inköpsordern.
- Dimensionell verifiering. Kom överens om hålets koncentricitet, flänsytans planhet och bearbetningstillägg så att inspektion efter bearbetning inte blir en tvist.
- Värmebehandlingsrekord. För åldrade kvaliteter, begär det faktiska tids-temperaturdiagrammet, inte ett uttalande som säger att åldring har utförts.
- Kornstorlek, när designen kräver det. Högt belastade ringar och roterande komponenter anger vanligtvis ASTM 4 till 7.
Dokumentera dessa krav innan beställningen görs och släpp inte smidningen förrän pappersarbetet är klart. En snabb fastighetsjämförelse håller urvalskriterierna synliga när det kommersiella teamet förhandlar med förfalskaren; diagrammet nedan ger poäng för de tre mest omdiskuterade materialfamiljerna.
Jämförelse av tjänstegendom av smidda material (poäng 1-10)
Radardiagrammet jämför Alloy 625, rostfritt 316 och kolstål över fem servicekriterier på en skala från ett till tio. Alloy 625 dominerar korrosionsbeständighet och hög temperaturhållfasthet, vilket är anledningen till att den förekommer så ofta i ventilhus och brunnshuvudsmider. Rostfri 316 balanserar måttlig korrosionsbeständighet med god svetsbarhet men ger snabbt upp styrkan vid temperatur. Kolstål är fortfarande det billigaste och mest svetsbara valet när servicemiljön är mild och konstruktionsspänningen är låg. Diagrammet visar också tydligt avvägningen: prestanda och kostnadseffektivitet går i motsatta riktningar. Att använda den här typen av jämförelse under designgranskning hjälper köparen, ingenjören och förfalskaren att komma överens om samma urvalskriterier.
Varför en smidesleverantör med full process minskar din risk
En dedikerad smidesbutik kan göra ett bra ämne, men en fullprocessleverantör tar bort de flesta gränssnittsriskerna. När ett företag kontrollerar uppvärmning, smide, ringvalsning, värmebehandling, bearbetning och slutbesiktning, stannar materialcertifikatet med den fysiska delen från ämne till utskick.
Den integrerade strukturen förkortar ledtiden för icke-standardiserade komponenter. Förfalskaren kan justera reduktionsförhållandet, ändra åldringsschemat och bearbeta testkuponger på nytt i en slinga istället för att samordna flera leverantörer. Fråga vilka processer som är interna; svaret avslöjar vanligtvis var kvalitetsproblem gömmer sig.
ACE Machinerys verkstad i Yancheng driver 3-tons, 5-tons och 15-tons elektrohydrauliska hammare, 1-meters och 1,5-meters vertikala ringvalsverk, värmebehandlingsugnar med fullständiga uppgifter och CNC-bearbetningscenter. Det utrustningsintervallet bestämmer den maximala sektionsstorleken och ringdimensionerna som är tillgängliga från en källa. I kombination med intern svetsning och ytbehandling kan samma anläggning leverera en färdig komponent snarare än en serie hand-offs. För ritningar som inte matchar standardkatalogartiklar, icke-standard anpassad smidestjänst täcker gapet mellan ett standardämne och en helt bearbetad del.





Nyheter
Skicka meddelande till oss just nu!
-
Mobil terminal
-
Snabblänkar
Produkter Om oss Utrustning & Kapacitet Kvalitet Nyheter Kontakta oss -
Produktkategori
Elkraft Energismide Smide av fartyg och hamnmaskiner Gruv- och metallsmide Mat- och fodermaskiner Smide Smide för petrokemisk industri Svetstillverkning ANPASSAD YTBEHANDLING DELAR -
Kontakta oss
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Upphovsrätt © 2025 Yancheng ACE Machinery Co., Ltd. Alla rättigheter reserverade.
Kina öppna formsmide tillverkare
leverantör av anpassad precisionssmide