Branschnyheter
Hem / Nyheter / Branschnyheter / Custom Steel Valsed Forgings for Oil and Gas: En köpare och ingenjörsguide
 Hem / Nyheter / Branschnyheter / Custom Steel Valsed Forgings for Oil and Gas: En köpare och ingenjörsguide
Branschnyheter
Custom Steel Valsed Forgings for Oil and Gas: En köpare och ingenjörsguide
2026-09-24
En ventilkåpssmide når slutbesiktning med en väggtjocklek på 14 mm spridd över en 90 mm sektion, den sammansatta kroppen klarar inte ett hydrostatiskt test vid flänsövergången, och schemat glider sex veckor. Ritningen stämde, så den rullande planen var det inte. Förformen var för liten för dornen, väggen färdigställdes i två lätta passager och mittlinjen konsoliderades aldrig.
Den korta versionen för alla som skriver en inköpsorder: behandla den rullande vägen, reduktionsförhållandet och inspektionsstandarden som ett paket. En ring rullad till minst 3 till 1 minskning och verifierad med ultraljudstestning beter sig förutsägbart vid tryckdrift. En snygg, välbearbetad ring skuren från plåt utan reduktionsrekord gör det inte.
Varför den rullande vägen bestämmer tryckprestanda
Att rulla gör mer än att forma en ring. När en uppvärmd förform komprimeras mellan en driven huvudvals och en dorn, tunnas väggen ut och omkretsen växer, så att metallfibrerna dras runt ringen istället för att skivas över den. I ett hölje eller en utblåsningsförhindrande kropp är den styrande spänningen ringspänning, och omkretsfibrer sitter direkt i belastningsbanan. En ring skuren från valsad plåt bär fibrer genom tjockleken och exponerar ändkorn på hålet och ytterdiametern, där ultraljudsenergi sprids oförutsägbart.
Konsolidering är den andra effekten. Att rulla en tjock vägg ner till storlek stänger den inre porositeten endast när reduktionen är tillräckligt stor för att nå centrumlinjen, vilket är anledningen till att de flesta olje- och gasspecifikationer anger en minskning på minst 3 till 1 från starttvärsnittet och erfarna köpare ber om 4 till 1 eller bättre på tryckbärande väggar.
Figur 1. Periferiskt spannmålsflödeskontinuitetsindex per produktionsväg, poängsatt av 100
Indexet ger periferisk kornflödeskontinuitet av 100, där en perfekt poäng betyder att fibrerna löper obrutna runt hela ringen. En sömlös rullad ring får högst poäng eftersom dornen klämmer ihop väggen i en kontinuerlig passage och ingen fiber skärs. Öppen formsmidning följt av borrning håller fibrerna kontinuerliga men lämnar vanligtvis mer bearbetningsmaterial och ett grövre hål. En ring skuren från plåt tappar mark exakt vid de inre och yttre ytorna, där snittet korsar fiberriktningen. Gjutgods sitter lägst eftersom krympningporositeten kan efterlikna smidesindikationer på en ultraljudsskärm samtidigt som de beter sig väldigt annorlunda under tryck.
Från Billet till Färdig Ring: The Custom Rolling Sequence
Anpassad valsning är en sekvens, och ett steg som hoppats över vid ugnen dyker upp vid slutinspektionen.
- Billetval med verifierad kemi, värmenummer och ultraljudsundersökning av utgångsbeståndet.
- Skärning och kontrollerad uppvärmning i en gasugn tills sektionen är jämnt genom austenitiseringsområdet.
- Rulla och dra på en elektrohydraulisk hammare för att bryta ner den gjutna strukturen och bygga en förform.
- Stansning av förformen och expandera den sedan över en dorn.
- Ringvalsning på ett vertikalt valsverk tills väggtjocklek och höjd överensstämmer med valsningen.
- Värmebehandling, normalt normalisera, austenitisera, släcka och härda, för att uppnå den specificerade styrkan och segheten.
- Grovbearbetning, ultraljudstestning, finishbearbetning och slutlig dimensions- och hårdhetsverifiering.
Utrustning sätter det praktiska kuvertet. Elektrohydrauliska hammare från 3 t till 15 t och vertikala ringvalsmaskiner på 1 m och 1,5 m arbetsdiameter täcker ett brett band av ringstorlekar, och utbytbara verktyg är det som gör anpassad geometri möjlig istället för en katalogkompromiss. Att hålla smide, värmebehandling och bearbetning under ett kvalitetssystem tar också bort argumentet om vem som skadat materialet mellan operationerna, vilket är en välbekant tvist när en ring färdas mellan tre leverantörer. En integrerad kedja som t.ex ACE-gruppen håller ett värmenummer spårbart från ämne till färdig del.
Toleranser, reduktionskvoter och siffrorna som granskas
Specifikationsskrivning är där risken antingen tas bort eller skapas. Reduktionsförhållandet, väggtjocklekstoleransen och ultraljudsacceptansnivån gör det mesta av arbetet, och ingen bearbetningsskicklighet återställer en ring som rullats för lätt.
| Parameter | Typiskt arbetsområde | Varför det avgör acceptans |
|---|---|---|
| Ringens ytterdiameter | 300 mm till 2 500 mm | Ställer in kombinationen av kvarn och dorn och därmed den uppnåbara väggtoleransen |
| Väggtjocklek | 40 mm till 400 mm | Tjocka väggar behöver längre blötläggningstider och ett högre reduktionsförhållande för att konsolidera |
| Ringhöjd | 50 mm till 600 mm | Ett förhållande mellan höjd och vägg över ungefär 3 till 1 gör ringen benägen att rulla ut under rullning |
| Smidesreduktionsförhållande | 3 till 1 minst, 4 till 1 föredraget | Under 3 till 1 kan inre porositet överleva rullning och visas som ultraljudsindikationer |
| Väggtolerans efter rullning | plus eller minus 8 procent av nominellt | Bearbetningsmaterial måste absorbera spridningen, annars faller den färdiga väggen under minimum |
| Värmebehandling | Normalisera, släcka och temperera | Hårdhet spridd över sektionen är en av de första sakerna en fältinspektör kontrollerar |
| Ultraljudstestning | ASTM A388, hålstorlek med platt botten inställd på inköpsordern | Acceptansnivån avgör om ringen är en tryckdel eller skrot |
Reduktionskvoten är den artikelköpare som oftast lämnar tom, och det är den som förutsäger intern sundhet.
Figur 2. Reduktionsförhållande mot andelen tjockväggsringar som avvisats för interna indikationer
Varje punkt visar ett typiskt förhållande mellan det planerade reduktionsförhållandet och andelen tjockväggstryckringar som avvisats för interna indikationer. Kurvan faller brant mellan 1,5 till 1 och 3 till 1, intervallet där porositet och segregation fortfarande kan nå den färdiga väggen. Utöver 3 till 1 plattar den till och de återstående avslagen kommer från vätehalt, blötläggningstid eller dornmärken snarare än från själva reduktionen. Den formen är anledningen till att ett krav på 4 till 1 köper förtroende billigt medan en förbi 5 till 1 oftast köper kostnaden. Det förklarar också varför en leverantör som inte kan ange reduktionsgraden för en given ringstorlek inte ärligt kan garantera intern sundhet.
Matcha den rullande planen med komponenten
Höljehuvuden, slangspolar och brunnshuvudkroppar
Dessa delar parar en tung fläns med en tunnare hals, så en ring måste balansera två mycket olika väggsektioner. Väggar på 60 mm till 150 mm är normala, och flänsen förtjockas ofta av en separat rubbning eller läggs till genom svetsning. Risken är en hals som ser adekvat ut på ritningen men som är för tunn i förformningsstadiet för att konsolideras.
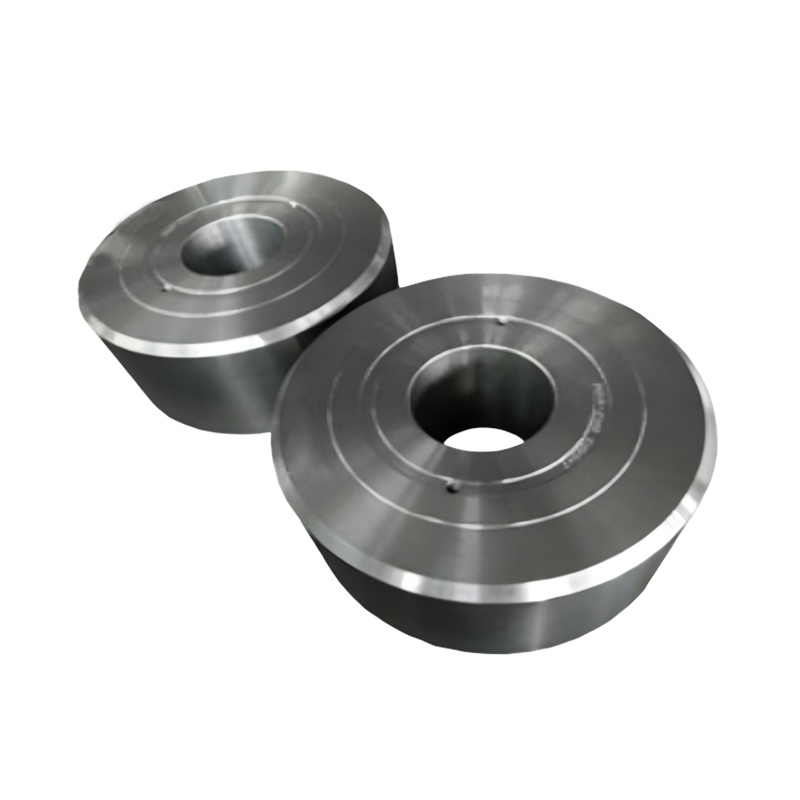
 Höljeshuvudsmider Höljeshuvudet är en kärnkomponent i brunnshuvudutrustningen, som främst används för att koppla ihop höljessträngar med olika specifikationer i borrhålet. Det möjliggör också brunnhuvudpres... Visa produkt →
Utblåsningsskydd och högtryckskroppar
BOP-kroppar och sprickhuvuden är de tyngsta ringarna i familjen, med väggar över 200 mm och krav på låga temperaturer. Tjocka sektioner blötläggs långsamt och härdningen måste nå mittlinjen utan att spricka ytan, så värmebehandlingsreceptet spelar lika stor roll som rullningspasset. Reduktionsförhållanden på 4 till 1 eller 5 till 1 är normala här.
 Blowout Preventer Smide 1. Tillämpningar De används i stor utsträckning vid konventionella olje- och gasborrningar på land. Oavsett om det är under borrning av prospekteringsbrunnar eller produktionsbrunnar, om... Visa produkt →
Ventiler, choker och flödeskontrolldelar
Ventilkåpor, dornhängare och pumphus sitter i andra änden av storleksintervallet, med tunnare väggar, snävare toleranser och mer rostfria eller duplexkvaliteter. Duplexmaterial är oförlåtande när det gäller temperaturen, så rull- och värmebehandlingsfönstren är smala och värmespårbarheten kontrolleras noggrant.
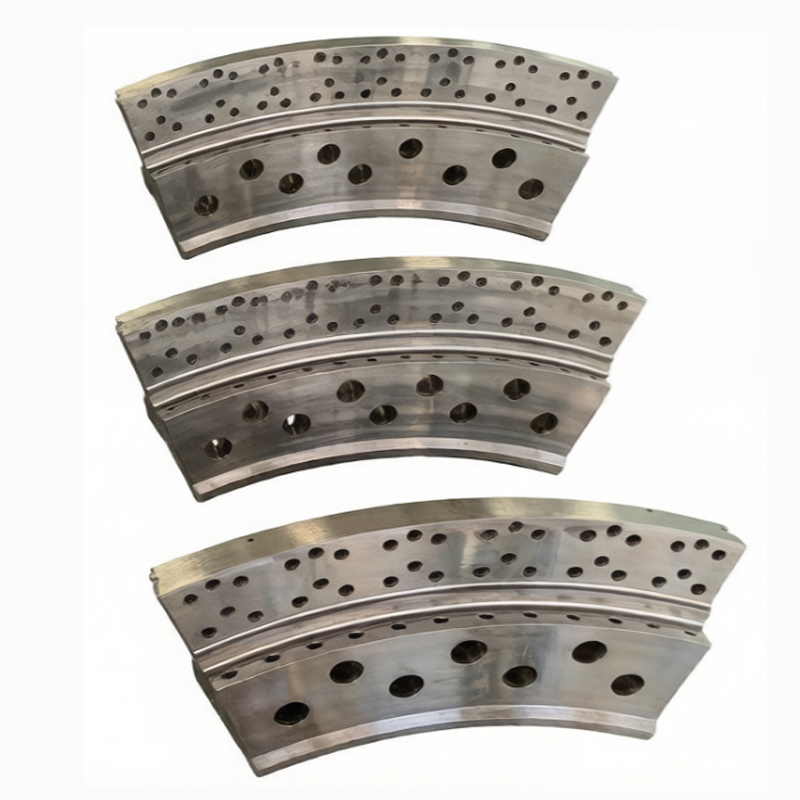
 Smide av ventilkåpa 1. Kärnstruktur Kärnvärde Kärnstrukturen hos en tredelad kulventil består av en "vänster ventilkropp mittventilhus höger ventilkropp" (de tre delarna är... Visa produkt →
Figur 3. Typisk uppnåbar väggtjocklekstolerans efter valsning, med ringytterdiameter
4 mm
6 mm
9 mm
13 mm
17 mm
600 mm 1000 mm 1500 mm 2000 mm 2500 mm
Väggtjocklekstoleransen är inte ett nummer, eftersom dornen och huvudrullen böjs mer när ringen växer. Kolumnerna visar typiska uppnåbara band efter valsning och före bearbetning, från några millimeter på en 600 mm ring till ett mycket bredare utrymme på en 2500 mm ring. Köpare som ignorerar det förhållandet slutar med att specificera en tolerans som tvingar onödigt bearbetningsmaterial på små ringar och gör stora ringar nästan omöjliga att tillverka. Den praktiska vägen är att ange det färdiga väggbehovet och låta smedjan fördela lager ovanpå det. Det gör också leverantörsofferter jämförbara, eftersom varje offert prissätts mot samma färdiga geometri.
Inspektion, dokumentation och rostfria kvaliteter
Inspektionsdokumentation är det som gör en rullad ring verifierbar. Ultraljudstestning enligt ASTM A388 med en platt bottenhålstorlek som överenskommits på inköpsordern, magnetisk partikelinspektion av bearbetade ytor och en hårdhetsundersökning över väggen upptäcker de flesta problemen före leverans. Certifikat enligt EN 10204 3.1, spårbara värmenummer och Charpy-resultat från samma värmeparti är de register som en operatör kan begära år senare.
Rostfria kvaliteter beter sig annorlunda under hammaren. SS316L och liknande austenitiska stål arbetar härdna lokalt istället för att härda jämnt, och de är benägna att hetsprickor när smidestemperaturfönstret missas. SS420 slitringar behöver kontrollerad kylning för att nå hårdhet utan att spricka. Våra anteckningar om hur smide av rostfritt stål tillverkas täcka den avvägningen mer i detalj.
När en rullad ring är rätt och när den inte är det
Rullade ringar är inte automatiskt det rätta svaret. För en ring med tunn vägg under ca 40 mm med stor diameter och lätt belastning kan en ring skuren från plåt eller från sömlöst rör vara billigare och tillräckligt snabb.
Figur 4. Anpassad rullad ring mot plåtskuren ring, poängsatt av tio över sex inköpskriterier
Jämförelsen ger varje rutt poäng av tio över sex kriterier, så polygonens form är viktigare än något enskilt värde. Den rullade ringvägen drar utåt upptill, där tryckbegränsning och inspektionssäkerhet sitter, eftersom kornflöde i omkretsled och ett dokumenterat reduktionsförhållande stödjer båda. Plåtskärningsvägen är starkare till vänster, där materialutnyttjande och låg volymkostnad poängteras, eftersom en plåt kan kapslas för att producera flera ringar med lite skrot. Dimensionell repeterbarhet är närmare än de flesta köpare förväntar sig, eftersom en bearbetad plåtring är exakt även när dess interna kvalitet inte är det. Regeln som följer är okomplicerad: om delen innehåller tryck eller ser cyklisk belastning, betala för den rullade ringen, och om det är en distans eller en lågbelastningsfläns, är plåtvägen försvarbar.
En rullad ring är bara så bra som planen bakom den. Sätt reduktionsförhållandet, rullningssekvensen, väggtoleransen och ultraljudsacceptansnivån på inköpsordern, fråga efter värmebehandlingskurvan och kräv värmenumret på varje certifikat. Gör det, och väggen sprider sig, det misslyckade hydrostatiska testet och sex veckors slip slutar vara en fråga om tur.




Nyheter
Skicka meddelande till oss just nu!
-
Mobil terminal
-
Snabblänkar
Produkter Om oss Utrustning & Kapacitet Kvalitet Nyheter Kontakta oss -
Produktkategori
Elkraft Energismide Smide av fartyg och hamnmaskiner Gruv- och metallsmide Mat- och fodermaskiner Smide Smide för petrokemisk industri Svetstillverkning ANPASSAD YTBEHANDLING DELAR -
Kontakta oss
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Upphovsrätt © 2025 Yancheng ACE Machinery Co., Ltd. Alla rättigheter reserverade.
Kina öppna formsmide tillverkare
leverantör av anpassad precisionssmide