Branschnyheter
Hem / Nyheter / Branschnyheter / Valsad ringsmidning: sömlös ringprocess, toleranser och leverantörskontroller
 Hem / Nyheter / Branschnyheter / Valsad ringsmidning: sömlös ringprocess, toleranser och leverantörskontroller
Branschnyheter
Valsad ringsmidning: sömlös ringprocess, toleranser och leverantörskontroller
2026-10-01
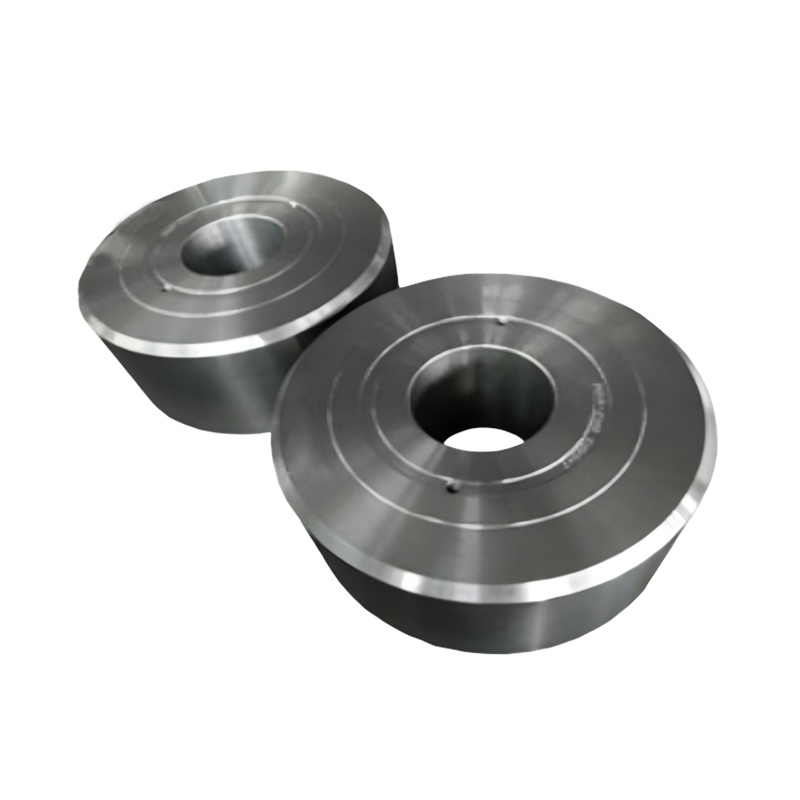
En ring misslyckas allmänna där metallen möter sig själv. Det kan vara en svetssöm eller en skuren kant som stoppar kornflödet i dess spår. Valsad ringsmidning finns för att ta bort den svaga punkten. Istället för att skära en ring från plåt eller svetsa upp en från stångmaterial, börjar processen med en genomborrad munkformad och rullar den tills materialet har klämts in i ett kontinuerligt periferiskt kornflöde runt hela 360 grader.
Slutsatsen först, eftersom det sparar omarbete senare. Om en ring har vridmoment, inre tryck, reverserande belastning eller en utmattningscykel är en sömlös rullad ring normalt rätt väg, även om den kostar mer än en plasmaskuren plåtring. Om delen är en lågspänningsdistans eller ett plattlås, är rullning sällan värt det extra steget. Resten av den här sidan förklarar hur processen löper, vilka toleranser som kan förväntas vid förfalskning och vad som ska verifieras innan en inköpsorder släpps.
Varför en sömlös rullad ring slår en skuren eller svetsad ring
Metall har en riktning när den väl har bearbetats. Smide anpassade inneslutningar och korngränser med materialflödets riktning, och ringrullning riktar in dem runt omkretsen, vilket är exakt den riktning i vilken en roterande ring bär sin ringspänning. Tre konsekvenser är viktiga i tjänsten.
- Ingen svetsfog betyder ingen värmepåverkan och inget krav på svetsinspektionen i den mest belastade delen av delen.
- Kontinuerligt kornflöde ger bättre utmattningsmotstånd och bättre sprickskyddsbeteende än en ring skuren från plåt, där flödet går i en rak linje och helt enkelt stannar vid skärkanten.
- Genom tjockleksdeformation under valsning stänger den inre porositeten kvar från det ursprungliga götet eller blomningen, vilket är anledningen till att valsade ringar är att föredra för tryckhållande och högt belastade komponenter.
En skuren ring är inte automatiskt en dålig del. För en icke-strukturell distans, en skyddsring eller en engångsreparationsdel är skärning från plåt snabbt och billigt. Det kostsamma misstaget är att specificera en kapad ring för en uppgift som behöver små flödesegenskaper, och sedan upptäcker skillnaden genom ett fältfel eller ett oväntat avslag vid ultraljudsinspektion.
The Rolled Ring Smide Sequence, steg för steg
Ringrullning är den andra halvan av en längre smidessekvens, och den första halvan avgör hur bra den andra halvan kan bli. En typisk rutt går enligt följande.
- Skär ämnet till en beräknad vikt och värme det till smidestemperatur i en kontrollerad ugn.
- Stjälp upp ämnet för att öka tvärsnittet och konsolidera den gjutna strukturen.
- Genomborra det upprörda ämnet med en stans för att skapa en ihålig förform, ofta beskriven som en munk.
- Placera förformen mellan huvudrullen och dörnen. Huvudvalsen driver, dornen pressas inåt och väggen tunnar ut när diametern växer.
- Ta in axiella eller koniska rullar för att kontrollera höjden och kvadratiska ytorna medan ringen expanderar.
- Rulla till slutlig storlek, kontrollera sedan kylning, värmebehandla, bearbeta och inspektera.
Den kritiska variabeln är reduktionsförhållandet, vilket betyder hur mycket väggtjockleken reduceras under valsning i förhållande till förformens vägg. En förform som är genomborrad för tunt, eller valsad med för liten reduktion, kan sluta med otillräcklig deformation i hålet och en mindre enhetlig struktur. En förform som är för tung slöser material och rullningstid. Detta är anledningen till att ringrullning planeras bakåt från den färdiga delen, inte framåt från ämnet som än råkar vara på stativet.
Radiella axialkvarnar hanterar det mesta av industriarbetet och vertikala ringvalsverk är vanliga för större diametrar där ringen behöver stödjas medan den växer. Storleksintervallet är brett. Ringar från cirka 200 mm upp till flera meter ytterdiameter tillverkas enligt samma princip, där väggtjocklek, höjd och maskinkapacitet avgör vilken väg som passar jobbet.
Jämföra ringproduktionsvägar
Innan du väljer en process hjälper det att se var varje rätt faktiskt vinner. Jämförelsen nedan använder kornflöde, sömskick och materialanvändning som avgörande kriterier.
| Rutt | Kornflöde | Sömmens skick | Materialanvändning | Där det passar |
|---|---|---|---|---|
| Valsad ringmid | Kontinuerlig och periferisk, i linje med bågspänningen | Inga | Måttlig, den genomborrade mitten kan ofta återanvändas | Kuggkransar, lagerbanor, flänsar, tryckhållningsringar |
| Ring skuren från tallrik | Följer plåtens rullriktning och stannar vid skärkanten | Inga i ringen, men egenskaper är riktade | Hög, mittskivan är ofta skrot | Icke-strukturella distanser, lås, engångsdelar |
| Svetsad tillverkning | Avbruten vid svetsen och i den värmepåverkade zonen | En eller flera längsgående svetsar | Låg för mycket stora diametrar | Kanaler, skydd, lågspänningsstöd |
| Sömlöst rör klippt i längd | Axiell, längs röraxeln snarare än runt den | Inga | Bra, men begränsad till standardrörstorlekar | Tunna väggbussningar och hylsor |
När delen är ett flänsämne, en kuggkrans, en lagerbana eller en vindkraftverks växellådsring är rullning generellt sett den bättre vägen eftersom tjänstelasterna verkar i ringriktningen och flödeslinjerna hamnar där spänningen gör.
 Flänssmide De finns i en mängd olika material och är lätta att installera och underhålla, vilket gör det lätt att bygga upp olika rörledningssystem. Med enastående tätningsegenskaper... Visa produkt →
Toleranser och smidda förhållanden att planera runt
Valsade ringar levereras antingen som valsade med bearbetningstillägg eller som grovbearbetade och provbearbetade ringar. Eftersom smidda dimensioner är en utgångspunkt, inte en färdig tolerans, och siffrorna varierar med diameter, väggtjocklek, material och antal valsningspassager. Tabellen nedan visar det allmänna intervallet att förvänta sig och bekräfta på ritningen.
| Funktion | Allmänt som smidd skick | Vad du ska bekräfta med leverantören |
|---|---|---|
| Ytterdiameter | Cirka plus eller minus 1 procent av nominellt, eller 3 mm, beroende på vilket som är störst | Om ritningen tillåter en lika smid ytteryta |
| Håldiameter | Ca 3 mm oversize på medium ringar, mer på tunga väggar | Minsta tillägg för borrning, eftersom detta generella avgör acceptans |
| Väggtjocklek | Nominell plus 3 mm till minus 1 mm på typiska ringar | Om excentricitet redan ingår i väggtillägget |
| Höjd eller axiell längd | Cirka plus minus 2 mm | Huruvida profilerade axiella rullar används för att kvadratiska ytorna |
| Ovalitet | Cirka 0,5 procent av diametern som en arbetsguide | Oavsett om ett storlekspass eller stressavlastning ingår i priset |
Två praktiska punkter följer. Ange alltid den minsta bearbetningsstillåten på hålet snarare än ytterdiametern, eftersom hålrening normalt är det som avgör om en ring är räddningsbar. Och förvänta dig att ringa med tunn vägg och stor diameter är svårast att hålla runt. Ovalitet är där de flesta meningsskiljaktigheterna mellan köpare och leverantör börjar.
 Förstyvande ringmider I matningsmaskiner - special för nyckeldelar som cylinderskålar, rotoraxlar och transportrör från pelletskvarnar, blandare och krossar - är förstyvningsringar ... Visa produkt →
Material- och värmebehandlingsval för ringsmide
Ringvalsning fungerar på kolstål, legerat stål, rostfritt stål, nickellegeringar och kopparlegeringar, förutsatt att materialet kan genomborras och rullas i dess smidestemperaturfönster. Typiska val inkluderar:
- Kol- och mikrolegerade stål för allmänna konstruktionsringar och distanser.
- Härdat och härdat legerat stål såsom 4140 typkvaliteter för kuggkransar, tunga flänsar och högbelastningsnav.
- Höljehärdningskvaliteter för kuggkransar som kommer att uppkolas efter smide.
- Austenitiska rostfria stål som 316L för korrosion och hygieniska uppgifter, och martensitiska kvaliteter som 420 för slitringar.
Värmebehandling bör styras av det slutliga egenskapskravet, inte av vana. Normalisering förfinar strukturen inom bearbetning, härdning och härdning när en specificerad hållfasthets- och seghetskombination, och lösningsglödgning används för austenitiska kvaliteter. På rostfria ringar spelar både smidets temperaturområde och kylbanan roll, eftersom fel kombination kan lämna sensibilisering eller en grov struktur som ingen efterföljande bearbetning kommer att korrigera. Mer bakgrund behandlas i den här artikeln om hur man smider smide av rostfritt stål .
Där rullade ringar används i tung utrustning
Vindkraftverksväxellådor är det tydligaste exemplet på rullade ringar som gör seriöst arbete. Ringväxlar, solhjul och planethållare i klassen 3 MW till 10 MW är dimensionerade i meterintervallet, körs under reverserande vridmoment och förväntas överleva två decennier av drift, så ringhjulet är nästan alltid en sömlös valsad ring i ett hölje som härdar eller härdat och härdat legerat stål.
 Vindkraftverk 5MW-10MW 1:a/2:a steget Ring Kuggsmide Tillverkade av högrent legerat stål som 18CrNiMo7-6, genomgår de ringvalsningsformning och uppkolningshärdningsprocesser. Med ythårdhet som när 58-62HRC och... Visa produkt →
Andra uppgifter följer samma logik, varför ringformen fortsätter att dyka upp i tung industri:
- Lagerringar och svänglagerringar för kranar, grävmaskiner och hamnhanteringsutrustning.
- Marina axel- och roderkomponenter, där smidda flöden och ultraljudsrenlighet specificeras före allt annat.
- Tryckkärl och borrutrustningsringar såsom höljehuvuden, dornhängare och ventilkroppar.
- Valsverkslagerhus och riktningsvalsar, där ringen ska motstå belastning och slitage samtidigt.
Flänsringar förtjänar ett separat omnämnande eftersom de är så vanliga. Ett rullat flänsämne behåller sitt kornflöde, vilket spelar roll på flänsar som utsätts för cykliskt tryck eller termiska rörelser, och det undviker riktningssvagheten som visar sig i en fläns som skärs från plåt.
Vad du ska verifiera hos en ringsmideleverantör
Börja med utrustningslistan. En leverantör som rullar ringar i egen regi bör kunna ange storlek och kapacitet på sina kvarnar och sina hammare eller pressar, eftersom dessa siffror definierar diametern och viktintervallet som kan tillverkas i ett stycke. En butik som driver vertikala ringvalsverk i klassen 1 m till 1,5 m tillsammans med 3 ton, 5 ton och 15 tons smideshammare, till exempel, kan täcka både medelstora ringar och tyngre öppna formarbeten utan att odla något steg ut.
Inspektionsförmåga kommer härnäst. Fråga om ultraljudstestning, magnetisk partikel- eller färgpenetranttestning, hårdhet och mekanisk testning enligt en erkänd standard, plus dimensionsrapportering. Fråga sedan vilken dokumentation som följer med delen, normalt ett 3.1 typbesiktningsintyg med värmenummerspårbarhet som kopplar tillbaka den färdiga ringen till stålet den kom ifrån.
Fråga slutligen om den icke-standardiserade sidan av verksamheten, eftersom de flesta ringprojekt slutar vara standard i det ögonblick ett borrsteg, en kilspår, en fläns eller en uppsättning bulthål visa på ritningen. En leverantör som redan hanterar icke-standard anpassat smide och slutbearbetning under ett tak tar bort en hel kedja av transport- och ominspektionssteg från schemat.
Viktiga takeaways
- Valssmide ger en sömlös ring med kontinuerligt periferiskt kornflöde, vilket är det korrekta valet för ringar under vridmoment, tryck eller utmattningsbelastning.
- Förformens design och reduktionsförhållande bestämmer den inre kvalitet, så rullningen måste planeras bakåt från den färdiga delen.
- Eftersom smidda dimensioner är en utgångspunkt. Kom överens skriftligt om den minsta hålmängden och den acceptabla ovaliteten innan första heatet.
- Material och värmebehandling bör anges från servicekravet, ej kopierad från gammal ritning.
- Verifiera fabrikens kapacitet, inspektionsomfattning och certifieringsspårbarhet innan du gör en inköpsorder.


Nyheter
Skicka meddelande till oss just nu!
-
Mobil terminal
-
Snabblänkar
Produkter Om oss Utrustning & Kapacitet Kvalitet Nyheter Kontakta oss -
Produktkategori
Elkraft Energismide Smide av fartyg och hamnmaskiner Gruv- och metallsmide Mat- och fodermaskiner Smide Smide för petrokemisk industri Svetstillverkning ANPASSAD YTBEHANDLING DELAR -
Kontakta oss
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Upphovsrätt © 2025 Yancheng ACE Machinery Co., Ltd. Alla rättigheter reserverade.
Kina öppna formsmide tillverkare
leverantör av anpassad precisionssmide