Branschnyheter
Hem / Nyheter / Branschnyheter / Smide av hett stål för vindindustrin: Växellådans komponenter förklaras på djupet
 Hem / Nyheter / Branschnyheter / Smide av hett stål för vindindustrin: Växellådans komponenter förklaras på djupet
Branschnyheter
Smide av hett stål för vindindustrin: Växellådans komponenter förklaras på djupet
2026-09-11
En 10 MW växellåda för vindkraftverk till havs överför tillräckligt med vridmoment för att flytta ett godslok, men den måste ändå passa in i gondolen på ett vindturbin hundra meter över marken. Planethållarna, planetväxlarna, solhjulen och ringväxlarna inuti den växellådan tillverkas av varmsmidning av stål. Om en av dessa smidesdelar har en invändig defekt blir resultatet inte ett enkelt byte av delar. Det innebär ett kranfartyg, en borttagning av drivlinan och veckor av förlorad energiproduktion. Det är därför som smide av hett stål för vindindustrin behandlas som ett säkerhetskritiskt steg snarare än ett rutinmässigt metallformningsjobb.
Varför varmsmidning för vindkomponenter
Varmsmide är den föredragna metoden för transmissionsdelar för vindväxellådor eftersom det producerar ett kontinuerligt kornflöde och stänger inre hålrum som gjutning inte tillförlitligt kan eliminera.
När stål stelnar i en form, utvecklar det krympningshåligheter, gasporositet och lokal segregation. Varmsmidning komprimerar ämnet vid temperaturer mellan 1150 och 1250 Celsius, vilket bryter upp dessa brister och förfinar kornstrukturen. Resultatet är högre densitet, bättre utmattningshållfasthet och mer konsekventa mekaniska egenskaper över komponenten. Vindturbiners drivlinor upplever en komplett spänningscykel med varje rotorvarv, så utmattningsmotståndet bestämmer livslängden mer än statisk styrka. Tester på 42CrMo4 stål visar att smidet material kan ge en utmattningsgräns som är ungefär 30 till 40 procent högre än samma kvalitet i gjuten form. Den marginalen skiljer ofta en 20-årig drivlina från ett för tidigt misslyckande i mitten av livet.
Radardiagrammet ovan jämför varmsmidning och gjutning över sex kriterier som är viktiga för vinddrivlinans delar. Smidet stål visar en klar fördel i utmattningsmotstånd och kornstruktur eftersom deformationsprocessen anpassar det metalliska flödet med lastvägen. Den inre sundheten är också bättre i smide, eftersom kompressionsstegsvetsarna stänger krympporositeten som finns kvar i gjutna sektioner. Gjutningen får högre kostnadseffektivitet och ledtid, varför stora växellådshus och obelastade kåpor fortfarande tillverkas som gjutgods. De komponenter som bär vridmoment och böjbelastningar anges dock alltid som smide. Om du rangordnar dessa kriterier efter deras inverkan på turbintillgängligheten vinner den smidda rutten för transmissionsdelar.
De smidda komponenterna inuti en vindväxellåda
De flesta vindväxellådor använder en planetarisk design för att multiplicera rotorhastigheten från ungefär 10 rpm till de 1000 rpm som krävs av generatorn. De smidda delarna är koncentrerade till planetstegen, där vridmomentet är högst.
Planet Carrier
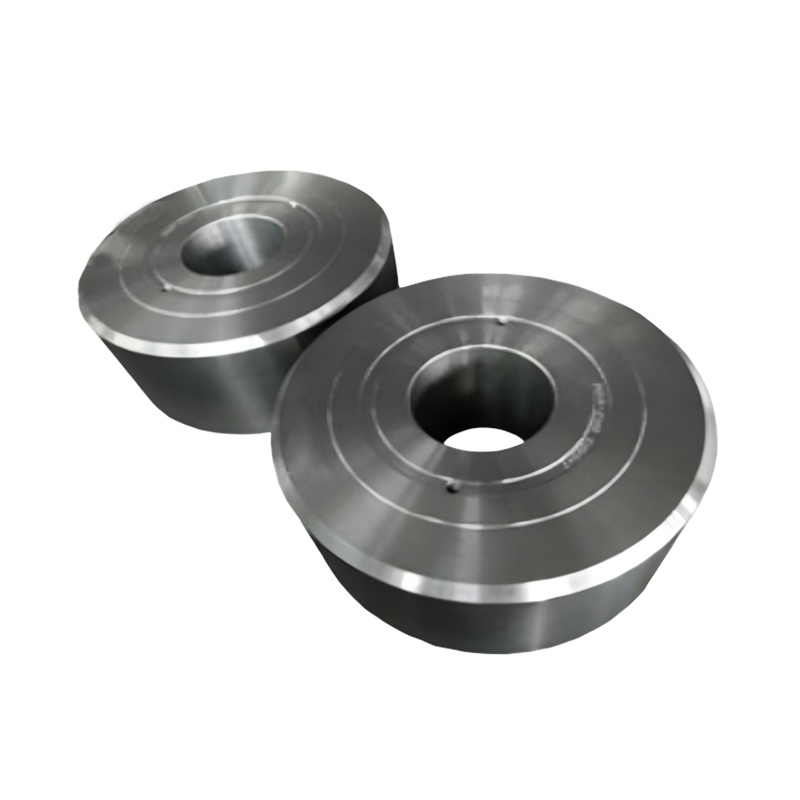
Planetbäraren är den strukturella kärnan i varje planetsteg. Den håller tre till sex planetväxlar i exakta radiella lägen samtidigt som den överför fullt turbinvridmoment. I en växellåda på 5 till 10 MW väger ett smidd planetbärarämne vanligtvis mellan 1200 och 2800 kg. Smidesprocessen måste skapa ett jämnt kornflöde runt stifthålen, eftersom dessa områden bär den högsta cykliska spänningen. En smidd hållare i ett stycke undviker svetsfogarna som annars skulle bli utmattningsinitieringsplatser.
 Smidd Planet Carrier för 3-10 MW vindturbinväxellådor Denna smidda hållare i ett stycke passar 5-10 MW växellådssteg, med enhetligt kornflöde runt stifthål för att hantera hög cyklisk stress. Utforska det för pålitliga turbindrivlinor med stor kapacitet. Visa produkt →
Planet Gear och Sun Gear
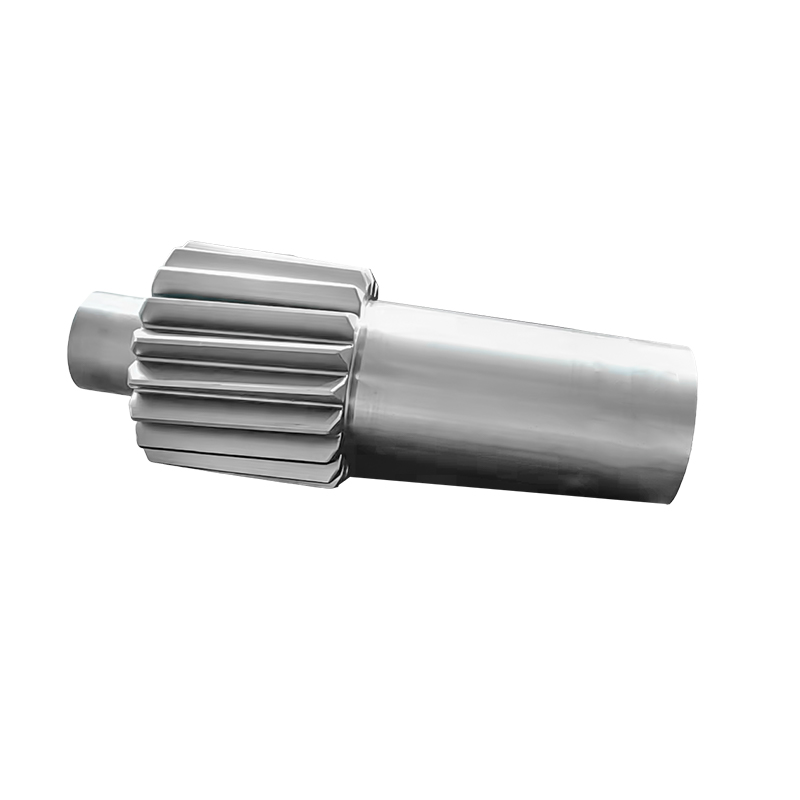
Planetväxlar går i ingrepp med solhjulet och ringhjulet samtidigt, vilket delar upp den överförda belastningen över flera kuggkontakter. I en turbin på 5 till 10 MW bär planetväxeln i första steget det högsta vridmomentet vid den lägsta hastigheten. Solhjul roterar snabbare och kräver härdat stål för att motstå tandslitage. Båda komponenterna är normalt smidda av 18CrNiMo7-6 eller motsvarande uppkolningskvalitet. Det smidda ämnet grovbearbetas, skärs i kugghjul, härdas och slipas till den slutliga profilen.
 Case-Hardened Planet Gear Smide för 5-10 MW växellådor Planetväxlar i första steg har det högsta vridmomentet vid låg hastighet, så smidda 18CrNiMo7-6-ämnen med uppkolade ytor är viktiga. Denna produkt täcker alla tre planetariska stadierna. Visa produkt →
Ring Gear
Ringkugghjulet är en ring med stor diameter med invändiga tänder. Den kan tillverkas som ringsmide i ett stycke eller som en segmenterad svetsad enhet, men smide i ett stycke fördelar belastningen bättre eftersom ingen svetsfog korsar spänningszonen. Ringvalsning på en vertikal ringkvarn skapar en kornorientering som följer tandrotens riktning, vilket förbättrar motståndet mot böjutmattning. Ett 5 till 10 MW växellådsringämne kan väga från 1800 till 3500 kg, beroende på växellådans arkitektur.
 One-Piece Ring Gear Smidd för 5-10 MW vindturbiner Kugghjulsämnen med stor diameter upp till 3500 kg drar nytta av ringrullningskornorientering och inga svetsfogar. Denna produkt stöder högeffektöverföring med precisionsslipade inre tänder. Visa produkt →
Det horisontella stapeldiagrammet ovan visar typiska smidda ämnesvikter för de huvudsakliga roterande komponenterna i en 5 till 10 MW vindväxellåda. Kugghjul är de tyngsta ämnena i satsen, ofta över 3500 kg före värmebehandling och grovbearbetning. Planetbärare är den näst tyngsta gruppen eftersom de är skivor med stor diameter med flera stifthål. Kugghjulsaxlar sitter i mellanområdet, medan planet- och solhjul är lättare men kräver fortfarande höglegerat stål och försiktig smidesreduktion. Dessa vikter bestämmer den erforderliga hammar- eller presskapaciteten, värmeugnens storlek och bearbetningsutrymmet. En leverantör med 15-tons hammarkapacitet och ett 1,5-meters ringvalsverk kan täcka hela sortimentet utan att dela upp order mellan flera leverantörer.
Den heta smidesprocessen från Billet till Blank
Att konvertera ett stålämne till ett certifierat vindväxelsmide följer en kontrollerad sekvens som kombinerar deformation, värmebehandling och inspektion.
- Billet inspektion. Ultraljudstestning utförs på det inkommande ämnet för att bekräfta inre sundhet innan något arbete påbörjas.
- Uppvärmning. Ämnet förvärms långsamt och blötläggs sedan vid 1150 till 1250 Celsius i en gaseldad ugn.
- Upprörande. Axiell kompression bryter upp den gjutna strukturen och förfinar kornet.
- Förformning. Att dra ut och blockera skapar en mellangeometri nära det slutliga ämnet.
- Slutlig smide. Formning med sluten form eller öppen form fastställer den yttre konturen och kritiska tjocklekar.
- Ringrullande. För ringväxlar och andra ringformiga delar expanderar ett vertikalt ringvalsverk förformen till önskad diameter och tvärsnitt.
- Kontrollerad kylning. Långsam och jämn kylning förhindrar flagning och uppbyggnad av kvarvarande spänningar.
- Grovbearbetning och efterbesiktning. Ämnet grovvarvas för att avlägsna skal- och ytdefekter, följt av ytterligare ett ultraljudspass.
Linjediagrammet ovan visar hur den nominella kapaciteten för havsbaserade vindkraftverk har klättrat från 4 MW 2016 till 12 MW 2026. Varje steg upp i turbinklassificeringen tvingar växellådan att överföra mer vridmoment genom samma fysiska envelopp. Större vridmoment betyder större planetbärare, större ringväxlar och tyngre smidda ämnen. Smidesleverantören måste därför investera i större hammare, större ringkvarnar och djupare värmebehandlingsugnar för att följa denna trend. Köpare som planerar en 12 MW-plattform bör validera att deras smidespartner kan hantera ämnen över 4000 kg. Denna kapacitetskontroll är viktigare än priset när drivlinans design beror på det.
Materialval för vindsmide
De stålsorter som används i smide av vindväxellådor tillhör två familjer: kylda och härdade legerade stål för bärare och axlar, och fallhärdande stål för kuggar som behöver en hård, slitstark yta.
| Stålkvalitet | Min sträckgräns | Draghållfasthet | Typiska komponenter |
|---|---|---|---|
| 42CrMo4 | 650 MPa | 900-1100 MPa | Planetbärares, gear shafts |
| 34CrNiMo6 | 750 MPa | 1000-1200 MPa | Ringväxels, heavy shafts |
| 18CrNiMo7-6 | 850 MPa | 1180-1420 MPa | Planet utrustnings, sun gears |
42CrMo4 används flitigt för planetbärare och kuggaxlar eftersom den kombinerar god styrka med stabil genomhärdning. Utmattningsutformningen av bärfickans områden är den begränsande faktorn, så smidesreduktionsförhållandet måste vara tillräckligt högt för att förfina kärnstrukturen. 34CrNiMo6 erbjuder högre hållfasthet för tunga kugghjul och stora axlar. 18CrNiMo7-6 är specificerad för planet- och solhjul som måste motstå kontakttrötthet efter uppkolning.
Kolumndiagrammet ovan jämför den lägsta sträckgränsen för de tre sorterna i smidd och gjuten skick. De smidda versionerna visar en konsekvent fördel på ungefär 230 till 300 MPa jämfört med gjutet material med samma kemi. Den skillnaden har betydelse för växellådans design eftersom sträckgränsen sätter gränsen för böjspänning vid tandroten och vid bärstiftshålen. Högre sträckgräns tillåter antingen en mer kompakt växel eller en högre säkerhetsmarginal vid samma storlek. Gjuten tillverkning skulle kräva tyngre sektioner för att uppnå liknande lastkapacitet, vilket ökar växellådans massa och komplicerar gondolstrukturen. Det är därför som designgranskningen av en vindväxellåda nästan alltid specificerar smidda ämnen för varje del i vridmomentbanan.
Värmebehandling och vägen till slutliga egenskaper
Varmsmide formar ämnet, men värmebehandlingen avgör de slutliga mekaniska egenskaperna. Vindväxellådans smide passerar normalt normalisering, härdning och härdning, och i vissa fall ythärdning av kuggflankerna. Varje steg måste kontrolleras för att hålla hårdheten enhetlig över stora tvärsnitt. En 300 mm tjock ringkuggsektion kräver en härdningsprocess som kyler kärnan tillräckligt snabbt för att nå den nödvändiga martensitiska strukturen utan att skapa sprickor. Ugnsladdning, kylmedium och härdningscykel påverkar alla den slutliga segheten och kvarvarande spänningen. En fungerande kunskap om grunderna för värmebehandling av metall hjälper inköpsteam att diskutera dessa parametrar med leverantörer och verifiera att den planerade cykeln stämmer överens med betyget och sektionsstorleken.
Hur man utvärderar en varmsmideleverantör för vindapplikationer
En kapabel varmsmidepartner för vindkomponenter måste visa mer än förmågan att slå ett ämne. Utvärderingen bör omfatta hela processkedjan och kontrollsystemen runt den.
- Smideskapacitet. Kontrollera hammar- eller presstonnaget, ringrullningsförmågan och den maximala ämnesvikten som kan värmas och smidas.
- Intern värmebehandling. Släckning och anlöpning ska ske i kontrollerade ugnar med dokumenterade temperaturkurvor.
- Icke-förstörande testning. Ultraljudsinspektion efter smide och efter grovbearbetning är obligatorisk för ämnen av vindkvalitet.
- Spårbarhet. Varje ämne ska kopplas till dess värmenummer, smidesprotokoll och värmebehandlingsrapport.
- Erfarenhet av stora vindämnen. Fråga efter referenser inom växellådssegmentet 3 till 10 MW.
Vikten av intern värmebehandling underskattas ofta tills en leverans försenas genom outsourcing. Tala direkt med processingenjörerna snarare än bara med säljteamet. Fråga efter de faktiska värmekurvorna och ultraljudsrapporterna från tidigare vindsmidebeställningar. En leverantör som t.ex ACE Maskiner täcker hela vägen från ämnesuppvärmning till färdigt ämne, vilket förkortar kommunikationslinjer och håller kvalitetsdata på ett ställe. Verifiering av dessa funktioner innan du lägger en beställning är det mest effektiva sättet att undvika kvalitetsproblem senare.
Smide av hett stål för vindindustrin är fortfarande en krävande men välförstådd disciplin. Komponenterna är stora, belastningarna är cykliska och kostnaden för fel är extrem. En leverantör med tillräcklig hammarkapacitet, kontrollerad värmebehandling och systematisk inspektion kan leverera vindsmide som fungerar tillförlitligt under hela turbinens designlivslängd.




Nyheter
Skicka meddelande till oss just nu!
-
Mobil terminal
-
Snabblänkar
Produkter Om oss Utrustning & Kapacitet Kvalitet Nyheter Kontakta oss -
Produktkategori
Elkraft Energismide Smide av fartyg och hamnmaskiner Gruv- och metallsmide Mat- och fodermaskiner Smide Smide för petrokemisk industri Svetstillverkning ANPASSAD YTBEHANDLING DELAR -
Kontakta oss
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Economic Development Park, Dafeng District, Yancheng City, Jiangsu, Kina
Upphovsrätt © 2025 Yancheng ACE Machinery Co., Ltd. Alla rättigheter reserverade.
Kina öppna formsmide tillverkare
leverantör av anpassad precisionssmide